

อะลูมิเนียม 5754 vs 6061
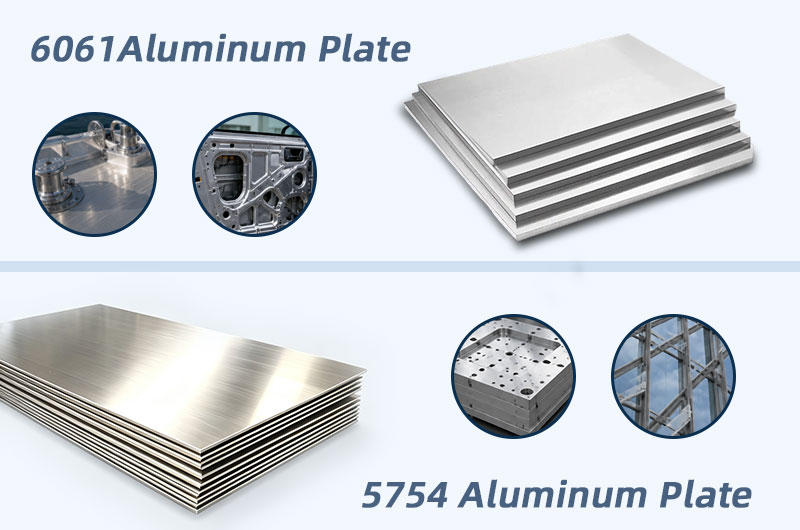
ในด้านการเลือกใช้วัสดุอะลูมิเนียมอัลลอย อะลูมิเนียม 5754 และ อะลูมิเนียม 6061 เป็นสองเกรดอัลลอยที่มักถูกนำมาเปรียบเทียบกันบ่อยที่สุด เกรดแรกอยู่ในกลุ่มซีรีส์ Al-Mg ซึ่งเป็นอัลลอยที่ไม่สามารถอบชุบด้วยความร้อนได้ (Non-heat-treatable) มีชื่อเสียงในด้านความทนทานต่อการกัดกร่อนและความเสถียรในการเชื่อม ส่วนเกรดหลังอยู่ในกลุ่มซีรีส์ Al-Mg-Si ซึ่งสามารถอบชุบด้วยความร้อนได้ (Heat-treatable) โดดเด่นด้วยความแข็งแรงสูงและความสามารถในการกลึงและตัดเฉือนที่ยอดเยี่ยม
ทั้งสองเกรดนี้ไม่มีความเหนือกว่าหรือด้อยกว่ากันอย่างสมบูรณ์ ความแตกต่างที่สำคัญอยู่ที่ความเหมาะสมในการนำไปใช้งานในสถานการณ์ที่แตกต่างกัน
ข้อมูลเบื้องต้นของอัลลอย
อะลูมิเนียมอัลลอย 5754
Al-Mg · 5000อยู่ในซีรีส์ 5000 (อะลูมิเนียม-แมกนีเซียม) ที่ไม่สามารถอบชุบด้วยความร้อนได้ ด้วยคุณสมบัติการขึ้นรูปที่ยอดเยี่ยม ทนต่อการกัดกร่อน และเชื่อมได้ดีเยี่ยม จึงถูกนำมาใช้อย่างแพร่หลายใน การปั๊มขึ้นรูปตัวถังรถยนต์ โครงสร้างโลหะแผ่น และงานวิศวกรรมทางทะเล
อะลูมิเนียมอัลลอย 6061
Al-Mg-Si · 6000อยู่ในซีรีส์ 6000 (อะลูมิเนียม-แมกนีเซียม-ซิลิกอน) ที่สามารถอบชุบด้วยความร้อนได้ เนื่องจากมีความแข็งแรงสูง (เช่น สถานะ T6) และความสามารถในการตัดเฉือนด้วย CNC ที่ยอดเยี่ยม จึงเป็นตัวเลือกยอดนิยมอันดับต้นๆ แบบอเนกประสงค์ สำหรับเครื่องจักรที่มีความแม่นยำ โครงสร้างรับน้ำหนัก และชิ้นส่วนอุตสาหกรรม
ตารางเปรียบเทียบอย่างย่อ
ด้านล่างนี้คือสรุปรายการเปรียบเทียบหลักที่ได้รับความสนใจมากที่สุดสำหรับอัลลอยทั้งสองชนิด ซึ่งจะช่วยให้คุณกำหนดทิศทางในการเลือกวัสดุได้อย่างรวดเร็ว
| รายการเปรียบเทียบ | 5754 (AlMg3) | 6061 (AlMg1SiCu) |
|---|---|---|
| ซีรีส์ของอัลลอย | ซีรีส์ Al-Mg (5000) | ซีรีส์ Al-Mg-Si (6000) |
| วิธีการเพิ่มความแข็งแรง | ไม่สามารถอบชุบด้วยความร้อน (การรีดเย็น) | สามารถอบชุบด้วยความร้อน (การอบอ่อนละลาย + การบ่ม) |
| ความต้านทานแรงดึงทั่วไป | 190–240 MPa (H111) | 290–310 MPa (T6) |
| ความเค้นครากทั่วไป | 80–130 MPa | 240–270 MPa |
| ความทนทานต่อการกัดกร่อนทางทะเล | ยอดเยี่ยม (ไม่ต้องชุบอะโนไดซ์) | ดี (แนะนำให้ชุบอะโนไดซ์) |
| การรักษาความแข็งแรงหลังการเชื่อม | เสถียร ไม่มีการลดลงอย่างชัดเจน | ลดลงประมาณ ~40% ต้องผ่านการอบชุบความร้อนใหม่ |
| ต้องมีการอบชุบด้วยความร้อน | ไม่ | ใช่ (การอบอ่อนละลาย + การบ่ม) |
| ความสามารถในการกลึง/ตัดเฉือน | พอใช้ | ยอดเยี่ยม |
| ผลลัพธ์การชุบอะโนไดซ์ | ดี | ยอดเยี่ยม |
| ความเหมาะสมในการขึ้นรูปลึก (Deep Drawing) | ใช่ (ความยืดตัวในสถานะ O เท่ากับ 19%) | จำกัด (ขึ้นรูปได้แย่ในสถานะ T6) |
| การรับรองการสัมผัสอาหาร | สอดคล้องกับ DIN EN 602 | ใช้ได้ (ต้องตรวจสอบสเปกก่อน) |
การเปรียบเทียบส่วนประกอบทางเคมี
ส่วนประกอบทางเคมีเป็นพื้นฐานสำคัญที่กำหนดประสิทธิภาพของอะลูมิเนียมอัลลอย ความแตกต่างในสัดส่วนของธาตุในอัลลอยทั้งสองชนิดนี้ เป็นตัวกำหนดกลไกการเพิ่มความแข็งแรง และลักษณะประสิทธิภาพการทำงานโดยตรง
| ธาตุ | 5754 | 6061 |
|---|---|---|
| Al | ส่วนที่เหลือ (94.2%–97.4%) | ส่วนที่เหลือ (95.85%–98.56%) |
| Mg | 2.6%–3.6% | 0.80%–1.20% |
| Si | ≤0.40% | 0.40%–0.80% |
| Fe | ≤0.40% | ≤0.70% |
| Cu | ≤0.10% | 0.15%–0.40% |
| Mn | ≤0.50% | ≤0.15% |
| Cr | ≤0.30% | 0.04%–0.35% |
| Zn | ≤0.20% | ≤0.25% |
| Ti | ≤0.15% | ≤0.15% |
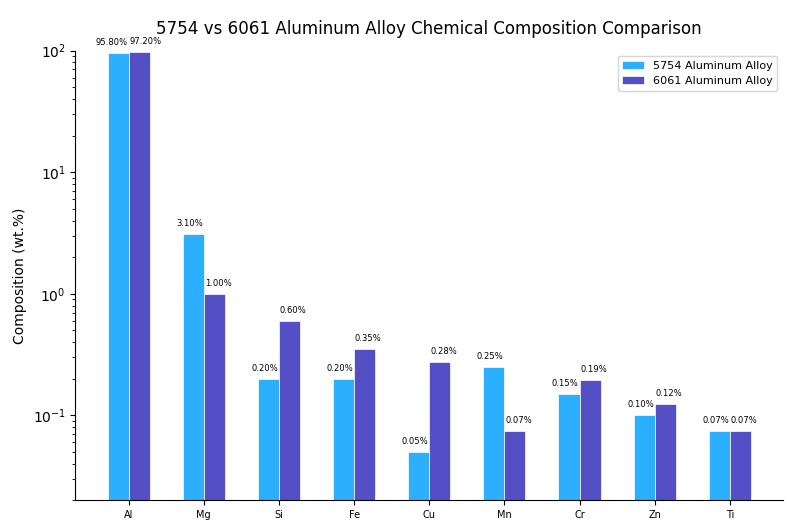
ด้วยสูตรที่มีแมกนีเซียมสูงและปราศจากทองแดง 5754 จึงป้องกันสนิมและมีความสามารถในการขึ้นรูปด้วยการดัดโค้งที่เหนือกว่า ในทางกลับกัน 6061 ได้เพิ่มซิลิกอนและทองแดงในปริมาณเล็กน้อย ทำให้สามารถบรรลุความแข็งและความแข็งแรงที่เหนือกว่า 5754 ได้มากผ่านการอบชุบด้วยความร้อน แม้ว่าจะมีความทนทานต่อการกัดกร่อนจากน้ำทะเลด้อยกว่าเล็กน้อย
การเปรียบเทียบคุณสมบัติเชิงกล
การเปรียบเทียบความแข็งแรง
โดยรวมแล้ว ความแข็งแรงของ 6061 สูงกว่า 5754 มาก โดยเฉพาะในสถานะ 6061-T6 ที่นิยมใช้กันทั่วไป ความสามารถในการรับแรงอัดและรับน้ำหนักนั้นแข็งแกร่งมาก ทำให้เป็นตัวเลือกยอดนิยมสำหรับชิ้นส่วนโครงสร้างรับน้ำหนัก ต่างๆ แม้ว่า 5754 จะสามารถเพิ่มความแข็งได้ในระดับหนึ่งผ่านการขึ้นรูปเย็น แต่ก็ยังคงใช้ในงานที่รับแรงระดับกลางเป็นหลัก
การเปรียบเทียบความยืดตัวและการขึ้นรูป
ในการแปรรูปจริง ความเหนียวและความสามารถในการขึ้นรูปของ 5754 เหนือกว่า 6061 อย่างสิ้นเชิง ในงานโลหะแผ่น เช่น การขึ้นรูปลึก (Deep Drawing) และการดัดโค้งที่ซับซ้อน 5754 ขึ้นรูปได้ง่ายมากและไม่เกิดรอยร้าวได้ง่าย ในทางตรงกันข้าม 6061 ที่มีความแข็งแรงสูง (สถานะ T6) จะค่อนข้างเปราะและมีความเสี่ยงสูงที่จะแตกหักเมื่อถูกดัดโค้ง
การเปรียบเทียบความต้านทานความล้า
| อัลลอย | ช่วงความต้านทานความล้า (MPa) | คำอธิบาย |
|---|---|---|
| 5754 | 66–140 MPa | ตอบสนองสภาพความสั่นสะเทือนความถี่สูงสำหรับยานพาหนะ |
| 6061-T6 | 96–110 MPa | ตอบสนองความต้องการใช้งานสำหรับชิ้นส่วนโครงสร้างทั่วไป |
ประสิทธิภาพความล้าของทั้งสองอัลลอยอยู่ในช่วงที่สมเหตุสมผลสำหรับอะลูมิเนียมอัลลอย ขีดจำกัดบนของความต้านทานความล้าของ 5754 (140 MPa ในสถานะ H12) เหนือกว่า 6061 ในบางสภาวะ
การเปรียบเทียบความแข็ง
| อัลลอย / สถานะ | ความแข็งบริเนลล์ (HB) |
|---|---|
| 5754-H111 | 52 |
| 5754-H22 | 63 |
| 5754-H24 | 70 |
| 5754-H28 | 87 |
| 6061-O | 33 |
| 6061-T4 | 63 |
| 6061-T6/T651 | 93–95 |
ความแข็งของ 6061 (T6) สูงกว่า 5754 ในเกือบทุกสถานะอย่างมีนัยสำคัญ ทำให้ได้เปรียบในลักษณะงานที่ต้องการความทนทานต่อการสึกหรอสูง
สรุปคุณสมบัติเชิงกลที่สำคัญ
| ตัวชี้วัดประสิทธิภาพ | 5754 (H111) | 5754 (สถานะ O) | 6061 (T6) | 6061 (สถานะ O) |
|---|---|---|---|---|
| ความต้านทานแรงดึง (MPa) | 190–240 | 190–210 | 290–310 | 125–130 |
| ความเค้นคราก (MPa) | 80 | 80–90 | 240–270 | 55–76 |
| ความยืดตัว (%) | 14–18 | 19 | 8–12 | 20–25 |
| ความแข็ง (HB) | 52 | 44 | 93–95 | 33 |
| ความต้านทานความล้า (MPa) | ~96 | ~96 | 96–110 | ~61 |
| โมดูลัสความยืดหยุ่น (GPa) | 68–70 | 68–70 | 69 | 69 |
การเปรียบเทียบคุณสมบัติทางกายภาพ
คุณสมบัติทางกายภาพมีความสำคัญในการใช้งาน เช่น การระบายความร้อน การจัดการความร้อน และการประกอบที่ต้องการความแม่นยำ ทั้งสองอัลลอยมีความแตกต่างกันอย่างชัดเจนในด้านนี้
การเปรียบเทียบคุณสมบัติทางความร้อน
6061 มีค่าการนำความร้อนที่สูงกว่ามาก ทำให้เป็นตัวเลือกอันดับต้นๆ สำหรับส่วนประกอบการจัดการความร้อน เช่น หม้อน้ำและตัวแลกเปลี่ยนความร้อน อย่างไรก็ตาม ภายใต้สภาพการทำงานที่มีอุณหภูมิสูง 5754 มีความเสถียร ทางความร้อนที่ดีกว่า ในขณะที่ 6061 มีแนวโน้มที่จะสูญเสียความแข็งแรงอย่างมากเนื่องจากอุณหภูมิที่สูง
สรุปคุณสมบัติทางกายภาพ
| คุณสมบัติทางกายภาพ | 5754 | 6061 |
|---|---|---|
| ความหนาแน่น (g/cm³) | 2.66–2.67 | 2.70 |
| โมดูลัสความยืดหยุ่น (GPa) | 68–70.5 | 68.9–69 |
| การนำความร้อน (W/m·K) | 130–147 | 152–170 |
| การแพร่ความร้อน (mm²/s) | 54 | 68 |
| อุณหภูมิสูงสุดในการใช้งาน (°C) | 190 | 170 |
| การนำไฟฟ้า (% IACS) | 30–34 | 43 |
| อุณหภูมิโซลิดัส (°C) | 600 | 580 |
การเปรียบเทียบความทนทานต่อการกัดกร่อน
ข้อได้เปรียบด้านความทนทานต่อการกัดกร่อนของ 5754
5754 เป็นวัสดุอะลูมิเนียมกันสนิมระดับ "เกรดใช้งานทางทะเล" มาตรฐาน แม้เมื่อสัมผัสกับสภาพแวดล้อมที่กัดกร่อนรุนแรง เช่น น้ำทะเลและละอองไอเกลือหนาแน่น ก็ยังคงทนต่อการเกิดสนิมได้อย่างดีเยี่ยม และยังคงความเสถียรและปลอดภัยที่อุณหภูมิสูง
ความทนทานต่อการกัดกร่อนของ 6061
ความสามารถในการป้องกันสนิมของ 6061 เหมาะสำหรับสภาพแวดล้อมทั่วไปในชีวิตประจำวัน ในสภาพแวดล้อมทางทะเลหรือ ละอองไอเกลือที่ชื้น ประสิทธิภาพการป้องกันการกัดกร่อนจะไม่ดีเท่า 5754 และมักจะต้องมีการชุบอะโนไดซ์เพิ่มเติม หรือการเคลือบผิวป้องกัน
สรุปความทนทานต่อการกัดกร่อน
| ประเภทของสภาพแวดล้อม | 5754 | 6061 |
|---|---|---|
| บรรยากาศปกติ | ยอดเยี่ยม | ดี |
| บรรยากาศทางทะเล | ยอดเยี่ยม | ดี (แนะนำให้ชุบอะโนไดซ์) |
| การแช่ในน้ำทะเล | ยอดเยี่ยม | พอใช้ |
| บรรยากาศมลพิษทางอุตสาหกรรม | ยอดเยี่ยม | ดี |
| ความเสี่ยงต่อการแตกหักจากการกัดกร่อนใต้ความเค้น (SCC) | ต่ำมาก (ปลอดภัยเมื่อ >65°C) | ต่ำ |
| ความต้านทานต่อการเกิดจุดสนิมขุม (Pitting) | สูง | ปานกลาง |
การเปรียบเทียบประสิทธิภาพการเชื่อม
ข้อได้เปรียบในการเชื่อมของ 5754
ความแข็งแรงของ 5754 แทบจะไม่ลดลงหลังจากการเชื่อม จึงไม่จำเป็นต้องมีกระบวนการบำบัดหลังการเชื่อมที่ซับซ้อน รอยเชื่อมของมันมีความหนาแน่นและไม่รั่วซึม เมื่อจับคู่กับลวดเชื่อม 5356 หรือ 5554 จะสามารถรักษาคุณสมบัติ ต้านทานการกัดกร่อนโดยรวมได้อย่างโดดเด่น และปรับตัวเข้ากับการเชื่อมแบบอัตโนมัติได้อย่างดีเยี่ยม
ข้อควรระวังในการเชื่อมของ 6061
หลังจากการเชื่อม 6061 ความแข็งแรงในบริเวณกระทบความร้อน (HAZ) จะลดลงอย่างรวดเร็วประมาณ 40% (ลดลงเหลือสถานะ T4 ที่ประมาณ 165 MPa) หากต้องการฟื้นฟูความแข็งแรงสูงระดับ T6 จะต้องผ่านการอบชุบ ด้วยความร้อนใหม่ (การอบอ่อนละลาย + การบ่มเทียม) ลวดเชื่อมที่ใช้กันทั่วไปคือ 4043 หรือ 5356
ตารางเปรียบเทียบประสิทธิภาพการเชื่อม
| รายการเปรียบเทียบ | 5754 | 6061 |
|---|---|---|
| การเชื่อม TIG (GTAW) | ยอดเยี่ยม | ดี |
| การเชื่อม MIG (GMAW) | ยอดเยี่ยม | ดี |
| การเชื่อมความต้านทาน (Resistance Welding) | ดี | ดี |
| การรักษาความแข็งแรงหลังการเชื่อม | เสถียร ไม่มีการสูญเสียความแข็งแรงเป็นหลัก | ลดลงประมาณ ~40% (ในบริเวณ HAZ) |
| จำเป็นต้องอบชุบความร้อนหลังการเชื่อมหรือไม่? | ไม่ | ใช่ (เพื่อฟื้นฟูความแข็งแรงระดับ T6) |
| ลวดเชื่อมที่แนะนำ | 5356 / 5554 | 4043 / 5356 |
| การปรับตัวเข้ากับการเชื่อมแบบอัตโนมัติ | สูง | ปานกลาง |
การเปรียบเทียบกระบวนการอบชุบด้วยความร้อน
5754: ไม่มีการอบชุบด้วยความร้อน กระบวนการง่าย ต้นทุนต่ำ
5754 เป็นอัลลอยที่ไม่สามารถอบชุบด้วยความร้อนได้ และไม่สามารถชุบแข็งผ่านการทำให้เย็นตัวอย่างรวดเร็ว (Quenching) ความแข็งแรงถูกควบคุม ผ่านการทำงานเย็นทั้งหมด เนื่องจากไม่ต้องการการบำบัดด้วยความร้อนที่ซับซ้อนภายหลัง ต้นทุนการผลิตจึงต่ำกว่า และระยะเวลาในการผลิตมีความเสถียรมากกว่า สถานะที่พบได้บ่อย ได้แก่ O (อ่อน), H111 (พบบ่อยที่สุด), และ H22/H24 (แข็งปานกลาง)
6061: การเพิ่มความแข็งแรงด้วยการอบชุบ ประสิทธิภาพเพิ่มขึ้นมหาศาล
6061 เป็นอัลลอยที่สามารถอบชุบด้วยความร้อนได้แบบดั้งเดิม หลังจากผ่านสถานะ T6 อย่างสมบูรณ์ (การอบอ่อนละลาย + การบ่มเทียม) ความเค้นครากของมันสามารถพุ่งสูงขึ้นจาก ~76 MPa ในสถานะ O เป็น ~270 MPa (เพิ่มขึ้นเกือบ 4 เท่า) ส่วนสถานะ T651 ซึ่งเป็นการคลายความเค้นภายใน เป็นตัวเลือกอันดับหนึ่งสำหรับการกลึง CNC ที่แม่นยำและชิ้นส่วนที่ต้องทนต่อการเสียรูป
ตารางเปรียบเทียบการอบชุบด้วยความร้อน
| รายการเปรียบเทียบ | 5754 | 6061 |
|---|---|---|
| อบชุบด้วยความร้อนได้หรือไม่? | ไม่ | ใช่ |
| การอบอ่อนละลาย (Solid Solution Treatment) | ไม่มีผล | 530–540°C, ชุบน้ำ (Water Quench) |
| การบ่มเทียม (Artificial Aging) | ไม่มีผล | 160–177°C × 8–18 ชั่วโมง |
| อุณหภูมิการอบอ่อน (Annealing) | 360–380°C × 1–2 ชั่วโมง | 415°C × 2–3 ชั่วโมง |
| วิธีการเพิ่มความแข็งแรง | การรีดเย็น (Strain Hardening) | อบอ่อนละลาย + บ่ม (Precipitation) |
| ต้นทุนกระบวนการ | ต่ำ | ปานกลางถึงสูง |
| สถานะทั่วไป | O, H111, H22, H24, H26, H28 | O, T4, T6, T651 |
การเปรียบเทียบประสิทธิภาพการแปรรูป
ความสามารถในการกลึงและตัดเฉือน (Machinability)
6061 มีข้อได้เปรียบอย่างมากในด้านการแปรรูปที่มีความแม่นยำ มันให้พื้นผิวที่ตัดเฉือนได้เรียบเนียนและความเสถียรของขนาด ทำให้เป็นตัวเลือกอันดับต้นๆ สำหรับการกัด, การกลึงด้วย CNC และชิ้นส่วนที่ต้องการความแม่นยำสูง ในทางกลับกัน ความสามารถ ในการกลึงของ 5754 อยู่ในระดับปานกลาง ทำให้เหมาะสำหรับการขึ้นรูปมากกว่าการตัดเฉือนที่แม่นยำ
การขึ้นรูปเย็นและการขึ้นรูปลึก (Deep Drawing)
5754 โดดเด่นในด้านประสิทธิภาพการปั๊มและการดัดโลหะแผ่นอย่างน่าทึ่ง มีความยืดตัวสูงและทนทานต่อการเกิดรอยร้าวได้ดี (รัศมีการดัดขั้นต่ำสามารถไปถึง 0.5t) มันเกิดมาเพื่อการทำพื้นผิวโค้งที่ซับซ้อนและชิ้นส่วนที่ต้องขึ้นรูปลึก ในทางตรงกันข้าม 6061 (สถานะ T6) มีความแข็งสูง มีแนวโน้มที่จะแตกหัก และไม่เหมาะสำหรับการดัดโค้งด้วยมุมกว้าง
ประสิทธิภาพการรีดขึ้นรูป (Extrusion)
6061 เป็นวัสดุชั้นยอดสำหรับโปรไฟล์รีดขึ้นรูปทางอุตสาหกรรม มันสามารถถูกรีดออกมาเป็นโปรไฟล์และโครงสร้าง ที่มีหน้าตัดซับซ้อนได้อย่างง่ายดาย ในขณะที่ 5754 ยังตามหลัง 6061 ทั้งในแง่ของการรีดขึ้นรูปหน้าตัดที่ซับซ้อนและคุณภาพของพื้นผิว
ประสิทธิภาพการรักษาพื้นผิว
| วิธีการรักษาพื้นผิว | 5754 | 6061 |
|---|---|---|
| การชุบอะโนไดซ์ (เพื่อการปกป้อง) | ยอดเยี่ยม | ยอดเยี่ยม |
| การชุบอะโนไดซ์ (เพื่อการตกแต่งระดับ EQ) | ยอดเยี่ยม | ยอดเยี่ยม |
| การทาสี / เคลือบ | พอใช้ | ดี |
| การขัดเงา (Polishing) | ดี | ดี |
| ความเหมาะสมในการตัดด้วยเลเซอร์ | ยอดเยี่ยม | ดี |
การเปรียบเทียบความต้านทานต่ออุณหภูมิและความร้อน
ประสิทธิภาพที่อุณหภูมิสูง
5754 มีขีดจำกัดความทนความร้อนที่สูงกว่า (สูงสุดถึง 190°C) และมีความเสถียรที่ดีกว่าภายใต้สภาวะอุณหภูมิปานกลาง ในขณะเดียวกัน อุณหภูมิการใช้งานสูงสุดสำหรับ 6061 คือ 170°C; เมื่อเกิน 100°C ความแข็งแรงของมันจะลดลงอย่างมาก (ที่ 200°C ความเค้นครากจะลดลงประมาณ 33%)
ประสิทธิภาพที่อุณหภูมิต่ำ
5754 ยังคงประสิทธิภาพโดยรวมที่เสถียรในอุณหภูมิต่ำและถูกนำมาใช้กันอย่างแพร่หลายในอุปกรณ์ทำความเย็นและทางทะเล สำหรับ 6061 ในอุณหภูมิต่ำมาก (เช่น -40°C) ความทนทานต่อแรงกระแทกจะลดลงประมาณ 30% จึงต้องระมัดระวังความเสี่ยงที่จะเกิดการแตกหักแบบเปราะ
สถานการณ์การใช้งานและคำแนะนำในการเลือก
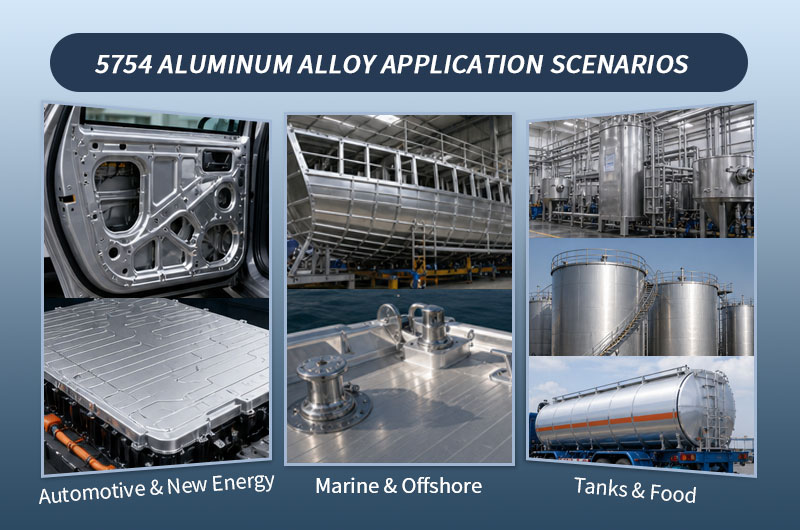
การใช้งานของอะลูมิเนียมอัลลอย 5754
- ยานยนต์และพลังงานใหม่: แผงประตูภายใน ฝาครอบด้านบนของแบตเตอรี่ โครงสร้างตัวถังรถยนต์ และแผ่นกันลื่นในอุตสาหกรรม
- เรือและนอกชายฝั่ง: โครงสร้างตัวเรือรอง อุปกรณ์บนดาดฟ้าเรือ และส่วนประกอบที่สัมผัสน้ำทะเล (ป้องกันสนิมโดยไม่ต้องเคลือบสี)
- ถังเก็บและอาหาร: รถบรรทุกของเหลว ถังเก็บสารเคมี และอุปกรณ์แปรรูปอาหาร (การเชื่อมปิดผนึกที่ดีเยี่ยม สอดคล้องกับการรับรองเกรดอาหาร)
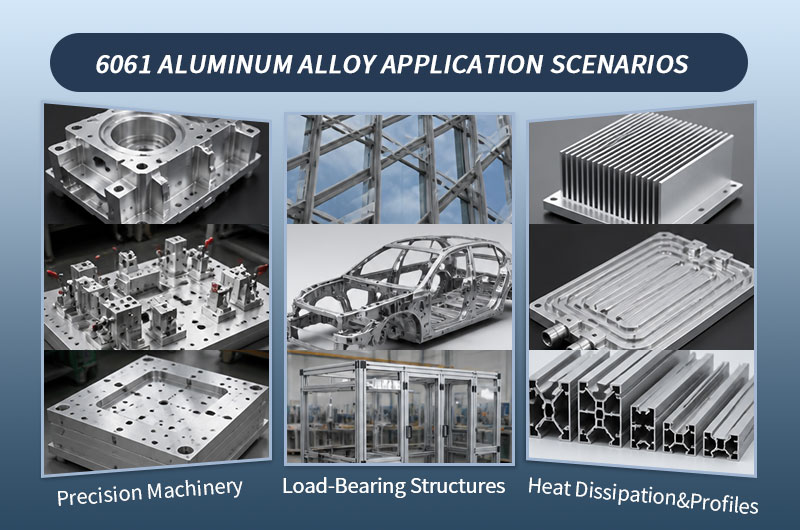
การใช้งานของอะลูมิเนียมอัลลอย 6061
- เครื่องจักรความแม่นยำสูง: ชิ้นส่วนกลึง CNC จิ๊กและฟิกซ์เจอร์ แผ่นฐานแม่พิมพ์ (มีเสถียรภาพของขนาด ไม่เสียรูป)
- โครงสร้างรับน้ำหนัก: โครงอุปกรณ์อุตสาหกรรม โครงแชสซียานยนต์ ส่วนรองรับผนังม่านสถาปัตยกรรม (ความเค้นครากสูง)
- การระบายความร้อนและโปรไฟล์: ฐานหม้อน้ำ แผ่นระบายความร้อนด้วยน้ำ และโปรไฟล์ รีดขึ้นรูปอุตสาหกรรมต่างๆ ที่มีหน้าตัดซับซ้อน (นำความร้อนได้อย่างมีประสิทธิภาพ)
สรุปการเลือก
- เลือกใช้อะลูมิเนียมอัลลอย 5754 หากโครงการของคุณเน้นไปที่:
- การปั๊มขึ้นรูปแผ่นโลหะ (ต้องการการดัดโค้งด้วยมุมกว้าง/การขึ้นรูปลึก) หรือ ทนทานต่อการกัดกร่อนอย่างรุนแรง (สัมผัสกับน้ำทะเล/ละอองไอเกลือ) หรือ การเชื่อมในพื้นที่ขนาดใหญ่ (ต้องการไม่ให้ความแข็งแรงลดลงหลังการเชื่อม)
- เลือกใช้อะลูมิเนียมอัลลอย 6061 หากโครงการของคุณเน้นไปที่:
- รับน้ำหนักด้วยความแข็งแรงสูง (ต้องทนต่อแรงดันหนัก/ป้องกันการโค้งงอ) หรือ การตัดเฉือนด้วย CNC แบบแม่นยำ (ต้องการพื้นผิวเรียบเนียน) หรือ การระบายความร้อน/การรีดขึ้นรูปที่มีประสิทธิภาพ (การทำหม้อน้ำหรือโปรไฟล์ที่ซับซ้อน)
ตารางเปรียบเทียบมาตรฐานระดับสากล
| ภูมิภาค / ระบบมาตรฐาน | เกรด / ข้อกำหนดเทียบเท่า 5754 | เกรด / ข้อกำหนดเทียบเท่า 6061 |
|---|---|---|
| ประเทศจีน (GB) | GB/T 3880 / GB/T 3190 | GB/T 3880 / GB/T 3190 |
| สหรัฐอเมริกา (ASTM) | ASTM B209 | ASTM B209 / B211 / B221 |
| สหรัฐอเมริกา (UNS) | UNS A95754 | UNS A96061 |
| ยุโรป (EN) | EN AW-5754 (AlMg3) | EN AW-6061 (AlMg1SiCu) |
| เยอรมนี (DIN) | 3.3535 | 3.3214 |
| ญี่ปุ่น (JIS) | - | JIS A6061 |
| สากล (ISO) | ISO AlMg3 | ISO AlMg1SiCu |
รูปแบบและข้อมูลจำเพาะของการจัดจำหน่าย
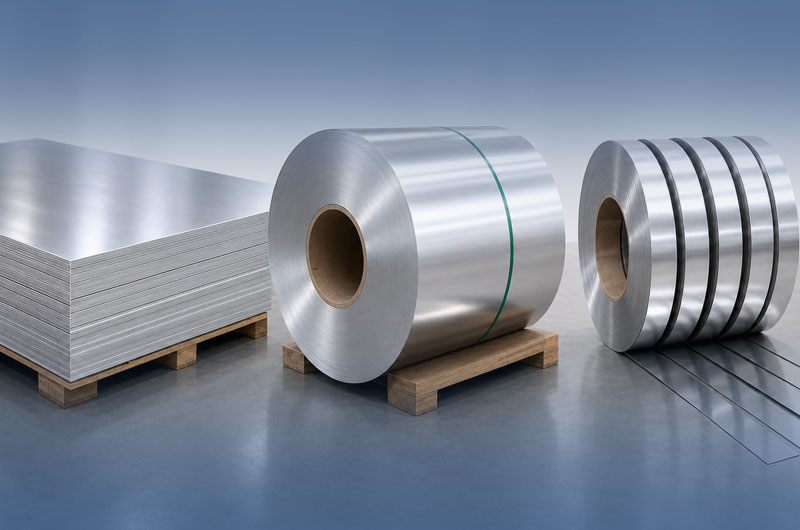
Worthwill มุ่งเน้นไปที่การนำเสนอผลิตภัณฑ์แผ่นเพลท แผ่นชีท และคอยล์ (ม้วน) คุณภาพสูงสำหรับ 5754 และ 6061 ให้กับคุณ รองรับการตัดตามความยาว การทำให้แบนเรียบ และการตัดตามขนาดที่ต้องการตามแบบร่างวาด:
รูปแบบผลิตภัณฑ์หลัก
- แผ่นชีทและเพลท: ใช้กันอย่างแพร่หลายสำหรับการดัดโลหะแผ่น ชิ้นส่วนปั๊มขึ้นรูปตัวถังรถยนต์ และแผ่นอะลูมิเนียมแปรรูปความแม่นยำสูง CNC
- คอยล์ (ม้วน): เหมาะสำหรับการปั๊มแบบต่อเนื่องปริมาณมากและการผลิตอัตโนมัติ สามารถตัดซอย (Slit) ได้ตามความต้องการ
- แผ่นแถบ (Strip): เหมาะสำหรับการปั๊มขนาดหน้าแคบ การหุ้ม และกระบวนการขึ้นรูปต่อเนื่อง
- แผ่นวงกลม / ดิสก์: ใช้เฉพาะสำหรับภาชนะที่ขึ้นรูปลึก ฝาปิดถัง และชิ้นส่วนที่ขึ้นรูปด้วยการปั่น (Spin-formed)
เกรดและสถานะทั่วไปที่จัดจำหน่าย
- สถานะทั่วไปของ 5754: O (อ่อน), H111 (พบบ่อยที่สุด), H22, H24, H32, H112 เป็นต้น (มุ่งเน้นไปที่คุณสมบัติการขึ้นรูปและความสามารถในการเชื่อมที่ดี).
- สถานะทั่วไปของ 6061: O (อบอ่อน), T4, T6 (ความแข็งแรงสูง), T651 (ลดความเค้นด้วยการดึงยืดล่วงหน้า เป็นตัวเลือกแรกสำหรับการตัดเฉือนแบบไม่เสียรูป).
อ้างอิงช่วงข้อมูลจำเพาะ
- ช่วงความหนา: 0.2 มม. – 200 มม. (ครอบคลุมตั้งแต่แผ่นแถบอะลูมิเนียมแบบบางพิเศษไปจนถึงเพลทอะลูมิเนียมสำหรับการตัดเฉือนแบบหนาพิเศษ)
- ช่วงความกว้าง: 100 มม. – 2650 มม. (รองรับเพลท/คอยล์หน้ากว้างพิเศษตามต้องการ)
- บริการที่ปรับแต่งได้: รองรับการตัดแผ่นให้แบนเรียบตามความยาวที่ต้องการ การตัดซอยแถบ การปั๊มวงกลม และการติดฟิล์มป้องกันพื้นผิว
เกี่ยวกับ Worthwill
Henan Worthwill Industry Co., Ltd. มีความเชี่ยวชาญด้านการวิจัยและพัฒนา การผลิต และการค้าระดับโลกของวัสดุอะลูมิเนียมอัลลอย เราจัดหาแผ่นเพลท คอยล์ และชิ้นส่วนสั่งทำพิเศษที่หลากหลาย รวมถึง 5754 และ 6061
เราปฏิบัติตามมาตรฐานสากลอย่างเคร่งครัด เช่น GB/T, ASTM และ EN และรองรับรายงานการทดสอบวัสดุ (MTR) การตรวจสอบโดยบุคคลที่สาม และการจัดหาสเปคตามที่ลูกค้าต้องการ สำหรับพารามิเตอร์ผลิตภัณฑ์เฉพาะ ใบเสนอราคา หรือคำแนะนำ ในการเลือกวัสดุ โปรดอย่าลังเลที่จะติดต่อทีมงานมืออาชีพของ Worthwill
ภาคผนวก: ตารางอ้างอิงข้อมูลประสิทธิภาพอะลูมิเนียมอัลลอย 5754 และ 6061
ภาคผนวกนี้สรุปข้อมูลประสิทธิภาพเพิ่มเติมที่ไม่ได้อ้างถึงในเนื้อหาหลักของบทความ เพื่อเป็นข้อมูลอ้างอิงสำหรับวิศวกรและผู้เชี่ยวชาญด้านการจัดซื้อ
ภาคผนวก A: ข้อมูลคุณสมบัติเชิงกลที่ครบถ้วนของ 5754 แยกตามสถานะ
| สถานะ | ความต้านทานแรงดึง (MPa) | ความเค้นคราก (MPa) | ความยืดตัว (%) | ความแข็ง (HB) | ความต้านทานความล้า (MPa) | ความทนทานต่อแรงเฉือน (MPa) |
|---|---|---|---|---|---|---|
| O | 190–210 | 80–90 | 19 | 44–52 | 96 | 130 |
| H111 | 190–240 | 80 | 14–18 | 52 | 96 | 130 |
| H12 | 240 | 190 | 5.5 | 66 | 140 | 140 |
| H14 | 260 | 210 | 4.0 | 72 | 100 | 150 |
| H16 | 280 | 250 | 2.4 | 80 | 100 | 160 |
| H18 | 320 | 280 | 2.0 | 88 | 100 | 180 |
| H22 | 220–270 | 130 | 7–10 | 63 | 110 | 140 |
| H24 | 240–280 | 160 | 6–8 | 70 | 100 | 150 |
| H26 | 265–305 | 190 | 4–5 | 78 | 120 | 170 |
| H28 | 300–330 | 260 | 3–4 | 87 | 110 | 190 |
| H32 | 240 | 150 | 8.4 | 63 | 120 | 140 |
| H34 | 260 | 190 | 7.8 | 70 | 110 | 150 |
| H36 | 290 | 220 | 4.7 | 78 | 110 | 170 |
| H38 | 320 | 270 | 3.9 | 87 | 120 | 190 |
ภาคผนวก B: ข้อมูลคุณสมบัติเชิงกลที่ครบถ้วนของ 6061 แยกตามสถานะ
| สถานะ | ความต้านทานแรงดึง (MPa) | ความเค้นคราก (MPa) | ความยืดตัว (%) | ความแข็ง (HB) | ความต้านทานความล้า (MPa) | ความทนทานต่อแรงเฉือน (MPa) |
|---|---|---|---|---|---|---|
| O | 125–130 | 55–76 | 20–25 | 33 | 61 | 84 |
| T1 | 210 | 110 | 16 | — | 86 | 130 |
| T4 | 210–241 | 110–145 | 16–22 | 63 | 96 | 170 |
| T42 | 230 | 110 | 18 | 57 | 58 | 140 |
| T451 | 240 | 130 | 20 | 63 | 95 | 170 |
| T51 | 270 | 230 | 7.8 | — | 110 | 160 |
| T6 | 290–310 | 240–276 | 8–12 | 93–95 | 96–110 | 207–210 |
| T62 | 320 | 270 | 8.7 | 88 | 100 | 190 |
| T651 | 290–320 | 240–270 | 10–12 | 93–95 | 95 | 207–210 |
| T6510 | 300 | 270 | 9.1 | — | 100 | 180 |
| T6511 | 290 | 270 | 9.0 | — | 100 | 170 |
| T652 | 280 | 250 | 3.4 | — | 81 | 160 |
| T89 | 410 | 370 | — | — | — | — |
| T94 | 410 | 370 | — | — | — | — |
ภาคผนวก C: ข้อมูลคุณสมบัติทางกายภาพที่ครบถ้วนของ 5754
| รายการคุณสมบัติ | ค่า |
|---|---|
| ความหนาแน่น | 2.66–2.67 g/cm³ |
| โมดูลัสความยืดหยุ่น | 68–70.5 GPa |
| โมดูลัสแรงเฉือน | 26–26.5 GPa |
| อัตราส่วนปัวซอง (Poisson's Ratio) | 0.33 |
| การนำความร้อน | 130–147 W/m·K |
| การแพร่ความร้อน | 54 mm²/s |
| อุณหภูมิสูงสุดในการใช้งาน (เครื่องกล) | 190°C |
| ค่าสัมประสิทธิ์การขยายตัวทางความร้อน (20–100°C) | 23.7–24 μm/m·K |
| การนำไฟฟ้า | 30–34% IACS |
| อุณหภูมิโซลิดัส | 600°C |
| อุณหภูมิลิควิดัส | 646–650°C |
| ความร้อนแฝงของการหลอมเหลว | 400 J/g |
| ความจุความร้อนจำเพาะ | 900 J/kg·K |
| คาร์บอนฟุตพริ้นท์ | 8.7 kg CO₂/kg |
| พลังงานที่แฝงอยู่ (Embodied Energy) | 150 MJ/kg |
ภาคผนวก D: ข้อมูลคุณสมบัติทางกายภาพที่ครบถ้วนของ 6061
| รายการคุณสมบัติ | ค่า |
|---|---|
| ความหนาแน่น | 2.70 g/cm³ |
| โมดูลัสความยืดหยุ่น | 68.9–69 GPa |
| โมดูลัสแรงเฉือน | 26 GPa |
| อัตราส่วนปัวซอง (Poisson's Ratio) | 0.33 |
| การนำความร้อน | 152–170 W/m·K |
| การแพร่ความร้อน | 68 mm²/s |
| อุณหภูมิสูงสุดในการใช้งาน (เครื่องกล) | 170°C |
| ค่าสัมประสิทธิ์การขยายตัวทางความร้อน (20–100°C) | 23.6–24 μm/m·K |
| การนำไฟฟ้า | 43% IACS |
| อุณหภูมิโซลิดัส | 580°C |
| อุณหภูมิลิควิดัส | 650°C |
| ความร้อนแฝงของการหลอมเหลว | 400 J/g |
| ความจุความร้อนจำเพาะ | 900 J/kg·K |
| ความต้านทานการแตกหัก (KIC, T6) | 20–29 MPa·m½ |
| ศักย์ไฟฟ้าคาโลเมล (Calomel Potential) | -740 mV |
| คาร์บอนฟุตพริ้นท์ | 8.3 kg CO₂/kg |
| พลังงานที่แฝงอยู่ (Embodied Energy) | 150 MJ/kg |
ภาคผนวก E: การเปลี่ยนแปลงคุณสมบัติเชิงกลของ 6061 ที่อุณหภูมิต่างๆ (สถานะ T6)
| อุณหภูมิ (°C) | ความต้านทานแรงดึง (MPa) | ความเค้นคราก (MPa) | ความยืดตัว (%) |
|---|---|---|---|
| 20 | 275–310 | 240 | 12 |
| 100 | 220–300 | 220 | 15 |
| 200 | 180–260 | 180 | 20 |
| 300 | 150–230 | 150 | 25 |
ภาคผนวก F: การเปรียบเทียบการประเมินประสิทธิภาพกระบวนการโดยรวมของ 5754 vs 6061
| กระบวนการ / ประสิทธิภาพ | 5754 | 6061 | คำอธิบาย |
|---|---|---|---|
| การเชื่อม TIG | ยอดเยี่ยม | ดี | 5754 ไม่ต้องมีการอบชุบความร้อนหลังการเชื่อม |
| การเชื่อม MIG | ยอดเยี่ยม | ดี | รอยเชื่อม 5754 มีความเสถียรมากกว่า |
| การขึ้นรูปลึก (Deep Drawing) | ดี | แย่ | ความยืดตัวสถานะ O ของ 5754 คือ 19% |
| การดัดเย็น (Cold Bending) | ดี | ดี | การดัดสถานะ T6 ของ 6061 ต้องใช้ความระมัดระวัง |
| ความสามารถในการกลึง | พอใช้ ถึง ดี | ยอดเยี่ยม | 6061 เป็นตัวเลือกอันดับต้นๆ สำหรับ CNC |
| การตัดด้วยเลเซอร์ | ยอดเยี่ยม | ดี | 5754 เหมาะสำหรับการตัดด้วยเลเซอร์มากกว่า |
| การชุบอะโนไดซ์ (ปกป้อง) | ยอดเยี่ยม | ยอดเยี่ยม | ทั้งคู่ทำงานได้ดี |
| การชุบอะโนไดซ์ (ตกแต่ง EQ) | ยอดเยี่ยม | ยอดเยี่ยม | เกรด EQ ของ 5754 ต้องสั่ง/ยืนยันแยกต่างหาก |
| ทนต่อการกัดกร่อนของบรรยากาศ | ยอดเยี่ยม | ดี | — |
| ทนต่อการกัดกร่อนของทะเล | ยอดเยี่ยม | พอใช้ | 5754 เหนือกว่า 6061 อย่างเห็นได้ชัด |
| ความเหมาะสมในการสัมผัสอาหาร | ใช่ (DIN EN 602) | ต้องตรวจสอบ | — |
| การรีดขึ้นรูป (Extrusion) | แย่ | ดี | 6061 เป็นอัลลอยหลักในการรีดขึ้นรูป |
| อบชุบด้วยความร้อนได้ | ไม่ | ใช่ (T6, เป็นต้น) | ความแตกต่างพื้นฐาน |