

Сравнение алюминиевых сплавов 5754 и 6061
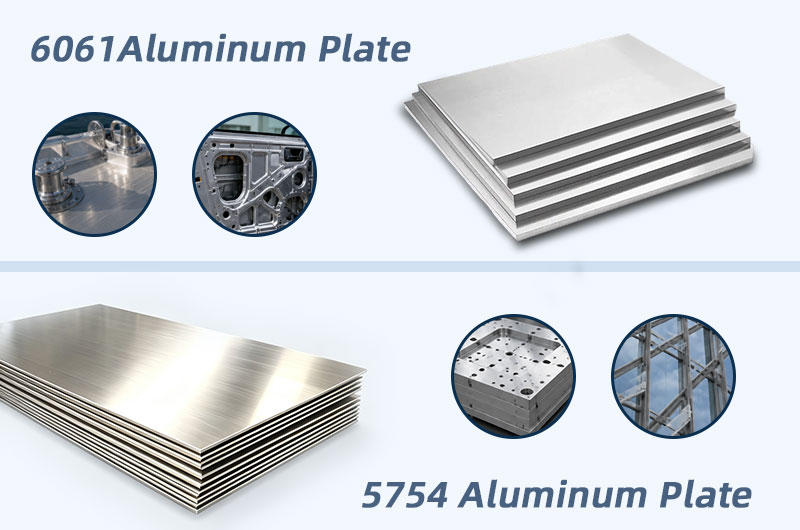
В сфере выбора материалов из алюминиевых сплавов 5754 и алюминий 6061 являются двумя наиболее часто сравниваемыми марками. Первый относится к серии Al-Mg нетермоупрочняемых сплавов, известных своей выдающейся коррозионной стойкостью и стабильностью при сварке; второй принадлежит к серии Al-Mg-Si термоупрочняемых сплавов, славящихся высокой прочностью и отличной обрабатываемостью резанием.
Между ними нет абсолютного превосходства; главное отличие заключается в их ориентации на различные сценарии применения.
Краткое знакомство со сплавами
Алюминиевый сплав 5754
Al-Mg · 5000Относится к нетермоупрочняемой серии 5000 (алюминий-магний). Благодаря превосходной формуемости, коррозионной стойкости и свариваемости, он широко используется в штамповке автомобильных кузовов, листовых конструкциях и морской инженерии.
Алюминиевый сплав 6061
Al-Mg-Si · 6000Относится к термоупрочняемой серии 6000 (алюминий-магний-кремний). Благодаря своей высокой прочности (например, в состоянии T6) и отличной обрабатываемости на станках с ЧПУ, он является универсальным выбором для точного машиностроения, структурных каркасов и промышленных компонентов.
Таблица быстрого сравнения
Ниже приведена сводка наиболее важных параметров для обоих сплавов, которая поможет вам быстро определиться с выбором материала.
| Параметр сравнения | 5754 (AlMg3) | 6061 (AlMg1SiCu) |
|---|---|---|
| Серия сплава | Серия Al-Mg (5000) | Серия Al-Mg-Si (6000) |
| Метод упрочнения | Нетермоупрочняемый (холодная деформация) | Термоупрочняемый (закалка + старение) |
| Типичный предел прочности | 190–240 МПа (H111) | 290–310 МПа (T6) |
| Типичный предел текучести | 80–130 МПа | 240–270 МПа |
| Стойкость к морской коррозии | Отличная (анодирование не требуется) | Хорошая (рекомендуется анодирование) |
| Сохранение прочности после сварки | Стабильно, без заметного снижения | Снижается на ~40%, требует повторной термообработки |
| Необходимость термообработки | Нет | Да (закалка + старение) |
| Обрабатываемость резанием | Средняя | Отличная |
| Эффект от анодирования | Хороший | Отличный |
| Подходит для глубокой вытяжки | Да (удлинение в состоянии O 19%) | Ограниченно (плохая формуемость в T6) |
| Сертификация для контакта с пищей | Соответствует DIN EN 602 | Применимо (необходимо подтверждение спецификаций) |
Сравнение химического состава
Химический состав является фундаментальной основой, определяющей характеристики алюминиевого сплава. Различия в пропорциях элементов этих двух сплавов напрямую определяют их механизмы упрочнения и эксплуатационные свойства.
| Элемент | 5754 | 6061 |
|---|---|---|
| Al | Остаток (94, 2%–97, 4%) | Остаток (95, 85%–98, 56%) |
| Mg | 2, 6%–3, 6% | 0, 80%–1, 20% |
| Si | ≤0, 40% | 0, 40%–0, 80% |
| Fe | ≤0, 40% | ≤0, 70% |
| Cu | ≤0, 10% | 0, 15%–0, 40% |
| Mn | ≤0, 50% | ≤0, 15% |
| Cr | ≤0, 30% | 0, 04%–0, 35% |
| Zn | ≤0, 20% | ≤0, 25% |
| Ti | ≤0, 15% | ≤0, 15% |
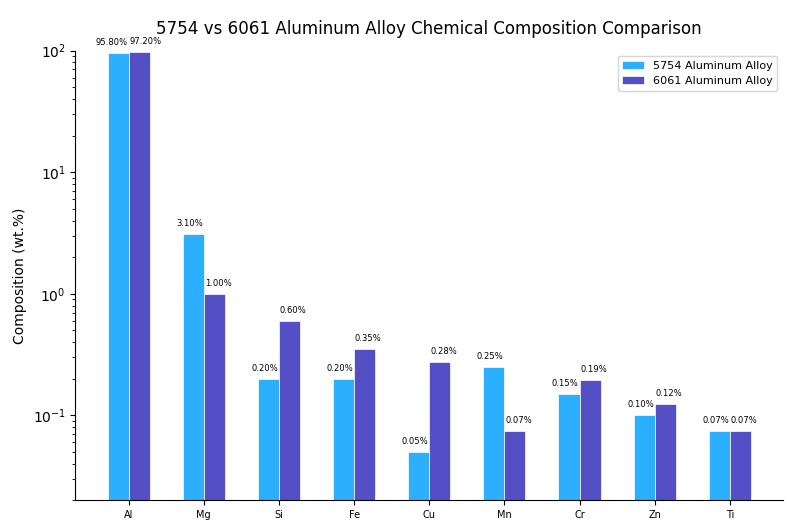
Благодаря высокому содержанию магния и отсутствию меди, 5754 обеспечивает превосходную защиту от ржавчины и формуемость при изгибе. В свою очередь, в 6061 добавлены кремний и следовые количества меди, что позволяет ему достигать твердости и прочности, значительно превосходящих 5754 после термообработки, хотя он немного уступает в стойкости к коррозии в морской воде.
Сравнение механических свойств
Сравнение прочности
В целом прочность 6061 намного выше, чем у 5754. Особенно в часто используемом состоянии 6061-T6, его способность выдерживать сжимающие нагрузки чрезвычайно высока, что делает его предпочтительным выбором для различных несущих конструктивных элементов. Хотя 5754 может в некоторой степени повысить свою твердость за счет холодной деформации (нагартовки), он в первую очередь используется в сценариях с несущими нагрузками средней интенсивности.
Сравнение относительного удлинения и формуемости
На практике вязкость и формуемость 5754 полностью превосходят 6061. При операциях с листовым металлом, таких как глубокая вытяжка и сложная гибка, 5754 чрезвычайно легко поддается формовке и не склонен к растрескиванию. Напротив, высокопрочный 6061 (состояние T6) относительно хрупок и несет высокий риск излома при изгибе.
Сравнение усталостной прочности
| Сплав | Диапазон усталостной прочности (МПа) | Описание |
|---|---|---|
| 5754 | 66–140 МПа | Соответствует условиям высокочастотной вибрации транспортных средств |
| 6061-T6 | 96–110 МПа | Соответствует требованиям к общим конструктивным деталям |
Показатели усталостной прочности обоих сплавов находятся в разумных пределах для алюминиевых сплавов. Верхний предел усталостной прочности 5754 (140 МПа в состоянии H12) в некоторых состояниях превосходит 6061.
Сравнение твердости
| Сплав / Состояние | Твердость по Бринеллю (HB) |
|---|---|
| 5754-H111 | 52 |
| 5754-H22 | 63 |
| 5754-H24 | 70 |
| 5754-H28 | 87 |
| 6061-O | 33 |
| 6061-T4 | 63 |
| 6061-T6/T651 | 93–95 |
Твердость 6061 (T6) значительно выше, чем у большинства состояний 5754, что дает ему преимущество в тех областях применения, где требуется высокая износостойкость.
Сводка основных механических свойств
| Показатель | 5754 (H111) | 5754 (Состояние O) | 6061 (T6) | 6061 (Состояние O) |
|---|---|---|---|---|
| Предел прочности (МПа) | 190–240 | 190–210 | 290–310 | 125–130 |
| Предел текучести (МПа) | 80 | 80–90 | 240–270 | 55–76 |
| Относительное удлинение (%) | 14–18 | 19 | 8–12 | 20–25 |
| Твердость (HB) | 52 | 44 | 93–95 | 33 |
| Усталостная прочность (МПа) | ~96 | ~96 | 96–110 | ~61 |
| Модуль упругости (ГПа) | 68–70 | 68–70 | 69 | 69 |
Сравнение физических свойств
Физические свойства имеют решающее значение в таких применениях, как теплоотвод, терморегулирование и точная сборка. В этом отношении между двумя сплавами существуют очевидные различия.
Сравнение тепловых свойств
Сплав 6061 обладает значительно более высокой теплопроводностью, что делает его лучшим выбором для компонентов систем терморегулирования, таких как радиаторы и теплообменники. Однако в условиях высоких температур 5754 обладает лучшей термической стабильностью, тогда как 6061 склонен к значительному снижению прочности из-за нагрева.
Сводка физических свойств
| Физическое свойство | 5754 | 6061 |
|---|---|---|
| Плотность (г/см³) | 2, 66–2, 67 | 2, 70 |
| Модуль упругости (ГПа) | 68–70, 5 | 68, 9–69 |
| Теплопроводность (Вт/м·К) | 130–147 | 152–170 |
| Температуропроводность (мм²/с) | 54 | 68 |
| Макс. рабочая температура (°C) | 190 | 170 |
| Удельная электропроводность (% IACS) | 30–34 | 43 |
| Температура солидуса (°C) | 600 | 580 |
Сравнение коррозионной стойкости
Преимущества коррозионной стойкости 5754
Сплав 5754 является стандартом "морского класса" среди антикоррозийных алюминиевых материалов. Даже при воздействии высококоррозионных сред, таких как морская вода и густой солевой туман, он обладает высокой устойчивостью к ржавчине и остается стабильным и безопасным при высоких температурах.
Коррозионная стойкость 6061
Антикоррозийная способность 6061 подходит для нормальных, повседневных условий. В морских или влажных средах с солевым туманом его антикоррозионные свойства уступают 5754, и обычно требуется дополнительное анодирование или защитное покрытие.
Сводка по коррозионной стойкости
| Тип среды | 5754 | 6061 |
|---|---|---|
| Нормальная атмосфера | Отличная | Хорошая |
| Морская атмосфера | Отличная | Хорошая (рекомендуется анодирование) |
| Погружение в морскую воду | Отличная | Средняя |
| Загрязненная промышленная атмосфера | Отличная | Хорошая |
| Риск коррозионного растрескивания (SCC) | Крайне низкий (безопасно >65°C) | Низкий |
| Стойкость к питтинговой коррозии | Высокая | Средняя |
Сравнение производительности при сварке
Преимущества сварки 5754
Прочность 5754 почти не снижается после сварки и не требует сложной послесварочной обработки. Сварные швы получаются плотными и герметичными. При использовании присадочной проволоки 5356 или 5554 он сохраняет выдающиеся общие антикоррозийные свойства и отлично адаптирован к автоматизированной сварке.
Особенности сварки 6061
После сварки 6061 прочность в зоне термического влияния (ЗТВ) резко падает примерно на 40% (до состояния T4, ~165 МПа). Если необходимо восстановить высокую прочность T6, требуется повторная термообработка (закалка на твердый раствор + искусственное старение). Чаще всего используются присадочные проволоки 4043 или 5356.
Таблица сравнения характеристик сварки
| Параметр сравнения | 5754 | 6061 |
|---|---|---|
| TIG сварка (аргонодуговая) | Отличная | Хорошая |
| MIG сварка (полуавтомат) | Отличная | Хорошая |
| Контактная сварка | Хорошая | Хорошая |
| Сохранение прочности после сварки | Стабильное, практически без потерь | Падает на ~40% (в ЗТВ) |
| Необходима ли термообработка после сварки? | Нет | Да (для восстановления прочности T6) |
| Рекомендуемая присадочная проволока | 5356 / 5554 | 4043 / 5356 |
| Адаптивность к автоматической сварке | Высокая | Средняя |
Сравнение процессов термической обработки
5754: без термообработки, простой процесс, низкая стоимость
5754 — нетермоупрочняемый сплав, который нельзя закалить; его прочность регулируется исключительно путем холодной деформации (нагартовки). Поскольку он не требует сложных процессов термообработки, производственные затраты ниже, а сроки поставки более стабильны. Общие состояния включают O (мягкое), H111 (наиболее распространенное) и H22/H24 (полунагартованное).
6061: упрочнение термообработкой, мощный прирост характеристик
6061 — типичный термоупрочняемый сплав. После прохождения полного цикла T6 (закалка + искусственное старение), его предел текучести может возрасти с ~76 МПа в состоянии O до ~270 МПа (почти в 4 раза). Состояние T651, в котором снимаются внутренние напряжения (путем растяжения), является лучшим выбором для прецизионной обработки на станках с ЧПУ и деталей, устойчивых к деформации.
Таблица сравнения термообработки
| Параметр сравнения | 5754 | 6061 |
|---|---|---|
| Термоупрочняемый? | Нет | Да |
| Закалка на твердый раствор | Не применимо | 530–540°C, охлаждение в воде |
| Искусственное старение | Не применимо | 160–177°C × 8–18 ч |
| Температура отжига | 360–380°C × 1–2 ч | 415°C × 2–3 ч |
| Метод упрочнения | Холодная деформация (нагартовка) | Закалка + старение (выделение фаз) |
| Стоимость обработки | Низкая | От средней до высокой |
| Общие состояния | O, H111, H22, H24, H26, H28 | O, T4, T6, T651 |
Сравнение характеристик обработки
Обрабатываемость резанием (фрезерование/точение)
Сплав 6061 имеет значительное преимущество при прецизионной обработке. Он обеспечивает высокую чистоту поверхности и размерную стабильность, что делает его лучшим выбором для фрезерования на ЧПУ, токарных работ и высокоточных деталей. В отличие от него, обрабатываемость 5754 резанием относительно средняя, что делает его более подходящим для формовки, чем для точной резки.
Холодная формовка и глубокая вытяжка
5754 обладает феноменальными характеристиками штамповки и гибки листового металла, высокой пластичностью и сильным сопротивлением растрескиванию (минимальный радиус изгиба может достигать 0.5t). Он создан для сложных изогнутых поверхностей и деталей глубокой вытяжки. Напротив, 6061 (состояние T6) имеет высокую твердость, склонен к растрескиванию и не подходит для гибки под большими углами.
Характеристики экструзии
6061 — это превосходный материал для промышленных экструдированных профилей. Его можно легко выдавливать в профили и рамы с различным сложным поперечным сечением. Сплав 5754 уступает 6061 как в экструзии сложных сечений, так и в качестве поверхности.
Характеристики обработки поверхности
| Метод обработки | 5754 | 6061 |
|---|---|---|
| Анодирование (защитное) | Отлично | Отлично |
| Анодирование (декоративное EQ) | Отлично | Отлично |
| Покраска / Нанесение покрытий | Средне | Хорошо |
| Полировка | Хорошо | Хорошо |
| Адаптивность к лазерной резке | Отлично | Хорошо |
Сравнение термостойкости
Характеристики при высоких температурах
5754 имеет более высокий верхний предел термостойкости (до 190°C) и лучшую стабильность в условиях средних температур. В то же время максимальная температура использования 6061 составляет 170°C; при превышении 100°C его прочность значительно падает (при 200°C предел текучести снижается примерно на 33%).
Характеристики при низких температурах
5754 сохраняет стабильные комплексные характеристики при низких температурах и широко применяется в холодильном и судовом оборудовании. У 6061 при экстремально низких температурах (например, -40°C) ударная вязкость падает примерно на 30%, что требует осторожности из-за рисков хрупкого разрушения.
Области применения и руководство по выбору
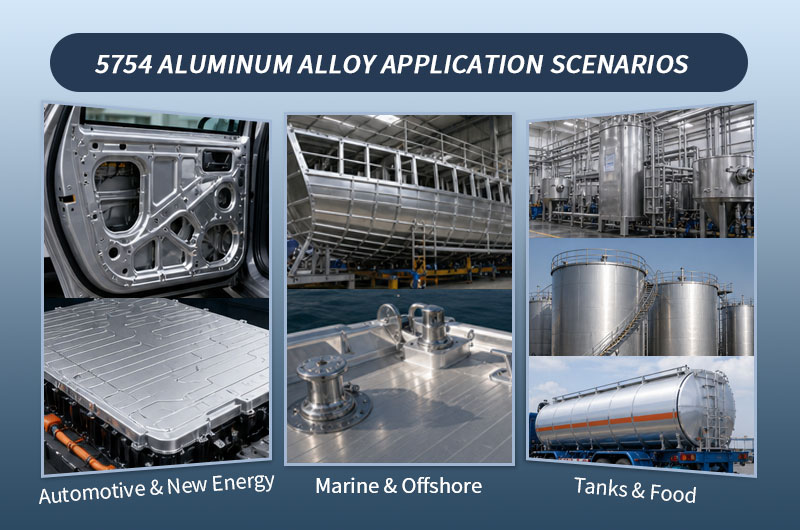
Применение алюминиевого сплава 5754
- Автомобилестроение и новые источники энергии: внутренние дверные панели, верхние крышки аккумуляторных блоков, каркасы кузовов, промышленные противоскользящие рифленые листы.
- Морское дело и судостроение: вторичные конструкции корпуса, палубная арматура и компоненты, контактирующие с морской водой (защита от ржавчины без покрытий).
- Резервуары и пищевая промышленность: автоцистерны для жидкостей, резервуары для хранения химикатов и пищевое оборудование (превосходная герметичность сварных швов, соответствие сертификатам пищевой безопасности).
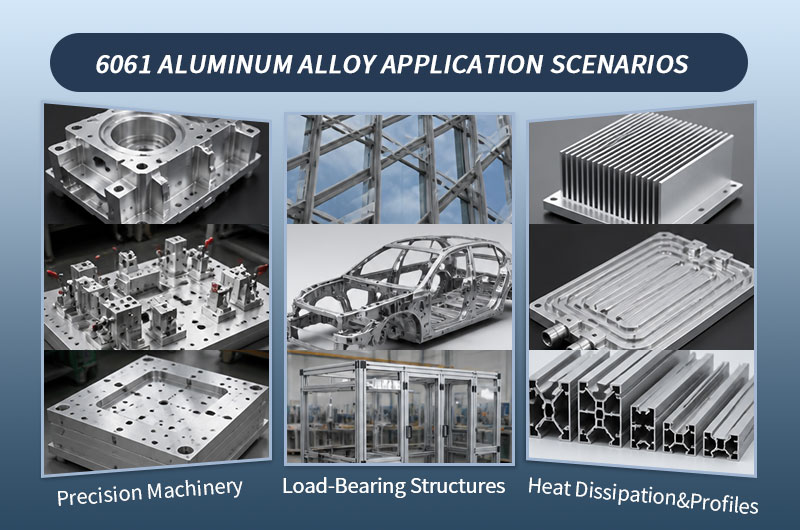
Применение алюминиевого сплава 6061
- Точное машиностроение: детали, обработанные на станках с ЧПУ, зажимные приспособления, опорные плиты пресс-форм (стабильность размеров, отсутствие деформаций).
- Несущие конструкции: рамы промышленного оборудования, каркасы автомобильных шасси, архитектурные опоры навесных стен (высокий предел текучести).
- Теплоотвод и профили: основания радиаторов, пластины водяного охлаждения и различные промышленные экструдированные профили сложного сечения (эффективная теплопроводность).
Краткое резюме по выбору
- Выбирайте алюминиевый сплав 5754, если в вашем проекте важны:
- Штамповка листового металла (требуется гибка под большим углом / глубокая вытяжка), ИЛИ сильная коррозионная стойкость (контакт с морской водой / солевым туманом), ИЛИ сварка больших площадей (не требуется потеря прочности после сварки).
- Выбирайте алюминиевый сплав 6061, если в вашем проекте важны:
- Несущая способность при высоких нагрузках (необходимость выдерживать большое давление / предотвращение изгиба), ИЛИ точная обработка на станках с ЧПУ (требуется высокое качество отделки), ИЛИ эффективный теплоотвод / экструзия (изготовление радиаторов или сложных профилей).
Таблица соответствия международных стандартов
| Регион / Система стандартов | Эквивалентная марка / Спецификация 5754 | Эквивалентная марка / Спецификация 6061 |
|---|---|---|
| Китай (GB) | GB/T 3880 / GB/T 3190 | GB/T 3880 / GB/T 3190 |
| США (ASTM) | ASTM B209 | ASTM B209 / B211 / B221 |
| США (UNS) | UNS A95754 | UNS A96061 |
| Европа (EN) | EN AW-5754 (AlMg3) | EN AW-6061 (AlMg1SiCu) |
| Германия (DIN) | 3.3535 | 3.3214 |
| Япония (JIS) | - | JIS A6061 |
| Международный (ISO) | ISO AlMg3 | ISO AlMg1SiCu |
Формы поставки и спецификации
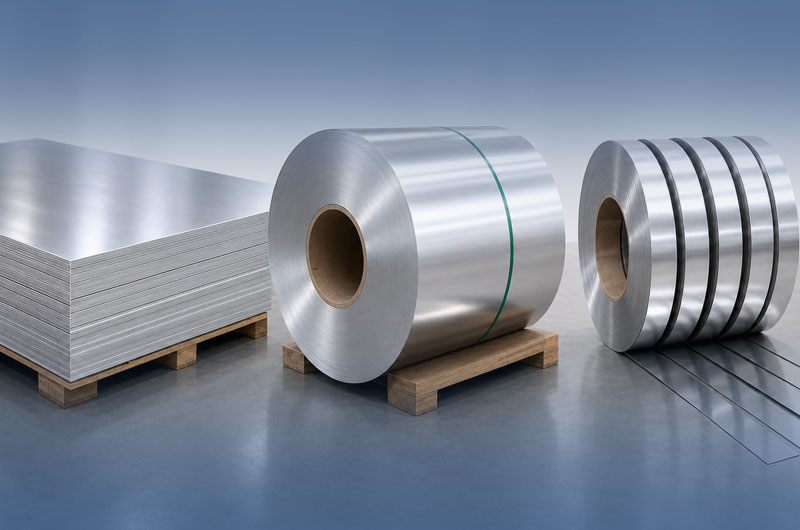
Компания Worthwill специализируется на предоставлении высококачественных плит, листов и рулонов из сплавов 5754 и 6061, поддерживая резку по длине, правку и индивидуальную резку по чертежам:
Основные формы продукции
- Лист и плита: широко используются для гибки листового металла, штамповки автомобильных кузовов и создания плит для прецизионной обработки на станках с ЧПУ.
- Рулон: подходит для массовой непрерывной штамповки и автоматизированного производства; по желанию может быть разрезан на полосы.
- Лента (штрипс): подходит для узкой штамповки, плакирования и процессов непрерывной формовки.
- Круг / Диск: используется исключительно для контейнеров глубокой вытяжки, крышек резервуаров и деталей ротационной вытяжки.
Марки и общие состояния поставки
- Распространенные состояния 5754: O (мягкое), H111 (наиболее распространенное), H22, H24, H32, H112 и т.д. (Акцент на хорошую формуемость и свариваемость).
- Распространенные состояния 6061: O (отожженное), T4, T6 (высокая прочность), T651 (с искусственным старением и снятием напряжений путем растяжения, лучший выбор для обработки без деформаций).
Диапазон спецификаций (справочно)
- Диапазон толщины: 0, 2 мм – 200 мм (от ультратонкой алюминиевой фольги до сверхтолстых плит для механической обработки).
- Диапазон ширины: 100 мм – 2650 мм (поддержка сверхшироких плит/рулонов на заказ).
- Индивидуальные услуги: поддержка поперечной резки с правкой, продольной резки рулонов, вырубки кругов, а также нанесения защитной пленки на поверхность.
О компании Worthwill
Henan Worthwill Industry Co., Ltd. специализируется на исследованиях и разработках, производстве и глобальной торговле материалами из алюминиевых сплавов. Мы предлагаем различные плиты, рулоны и изготовленные на заказ детали из алюминиевых сплавов, включая 5754 и 6061.
Мы строго соблюдаем международные стандарты, такие как GB/T, ASTM и EN, и предоставляем отчеты об испытаниях материалов (MTR), поддерживаем сторонние проверки и поставку по индивидуальным спецификациям. Для получения информации о конкретных параметрах продукта, расценках или советов по выбору материала, пожалуйста, обращайтесь к команде профессионалов Worthwill.
Приложение: Справочные таблицы данных о характеристиках алюминиевых сплавов 5754 и 6061
В этом приложении обобщены дополнительные данные о характеристиках, не упомянутые в основном тексте статьи, для использования инженерами и специалистами по закупкам.
Приложение A: Полные механические свойства сплава 5754 по состояниям
| Состояние | Предел прочности (МПа) | Предел текучести (МПа) | Относительное удлинение (%) | Твердость (HB) | Усталостная прочность (МПа) | Предел прочности на срез (МПа) |
|---|---|---|---|---|---|---|
| O | 190–210 | 80–90 | 19 | 44–52 | 96 | 130 |
| H111 | 190–240 | 80 | 14–18 | 52 | 96 | 130 |
| H12 | 240 | 190 | 5, 5 | 66 | 140 | 140 |
| H14 | 260 | 210 | 4, 0 | 72 | 100 | 150 |
| H16 | 280 | 250 | 2, 4 | 80 | 100 | 160 |
| H18 | 320 | 280 | 2, 0 | 88 | 100 | 180 |
| H22 | 220–270 | 130 | 7–10 | 63 | 110 | 140 |
| H24 | 240–280 | 160 | 6–8 | 70 | 100 | 150 |
| H26 | 265–305 | 190 | 4–5 | 78 | 120 | 170 |
| H28 | 300–330 | 260 | 3–4 | 87 | 110 | 190 |
| H32 | 240 | 150 | 8, 4 | 63 | 120 | 140 |
| H34 | 260 | 190 | 7, 8 | 70 | 110 | 150 |
| H36 | 290 | 220 | 4, 7 | 78 | 110 | 170 |
| H38 | 320 | 270 | 3, 9 | 87 | 120 | 190 |
Приложение B: Полные механические свойства сплава 6061 по состояниям
| Состояние | Предел прочности (МПа) | Предел текучести (МПа) | Относительное удлинение (%) | Твердость (HB) | Усталостная прочность (МПа) | Предел прочности на срез (МПа) |
|---|---|---|---|---|---|---|
| O | 125–130 | 55–76 | 20–25 | 33 | 61 | 84 |
| T1 | 210 | 110 | 16 | — | 86 | 130 |
| T4 | 210–241 | 110–145 | 16–22 | 63 | 96 | 170 |
| T42 | 230 | 110 | 18 | 57 | 58 | 140 |
| T451 | 240 | 130 | 20 | 63 | 95 | 170 |
| T51 | 270 | 230 | 7, 8 | — | 110 | 160 |
| T6 | 290–310 | 240–276 | 8–12 | 93–95 | 96–110 | 207–210 |
| T62 | 320 | 270 | 8, 7 | 88 | 100 | 190 |
| T651 | 290–320 | 240–270 | 10–12 | 93–95 | 95 | 207–210 |
| T6510 | 300 | 270 | 9, 1 | — | 100 | 180 |
| T6511 | 290 | 270 | 9, 0 | — | 100 | 170 |
| T652 | 280 | 250 | 3, 4 | — | 81 | 160 |
| T89 | 410 | 370 | — | — | — | — |
| T94 | 410 | 370 | — | — | — | — |
Приложение C: Полные данные о физических свойствах сплава 5754
| Показатель свойства | Значение |
|---|---|
| Плотность | 2, 66–2, 67 г/cm³ |
| Модуль упругости | 68–70, 5 ГПа |
| Модуль сдвига | 26–26, 5 ГПа |
| Коэффициент Пуассона | 0, 33 |
| Теплопроводность | 130–147 Вт/м·К |
| Температуропроводность | 54 мм²/с |
| Макс. рабочая температура (механическая) | 190°C |
| Коэффициент теплового расширения (20–100°C) | 23, 7–24 мкм/м·К |
| Удельная электропроводность | 30–34% IACS |
| Температура солидуса | 600°C |
| Температура ликвидуса | 646–650°C |
| Скрытая теплота плавления | 400 Дж/г |
| Удельная теплоемкость | 900 Дж/кг·К |
| Углеродный след | 8, 7 кг CO₂/кг |
| Воплощенная энергия | 150 МДж/кг |
Приложение D: Полные данные о физических свойствах сплава 6061
| Показатель свойства | Значение |
|---|---|
| Плотность | 2, 70 г/cm³ |
| Модуль упругости | 68, 9–69 ГПа |
| Модуль сдвига | 26 ГПа |
| Коэффициент Пуассона | 0, 33 |
| Теплопроводность | 152–170 Вт/м·К |
| Температуропроводность | 68 мм²/с |
| Макс. рабочая температура (механическая) | 170°C |
| Коэффициент теплового расширения (20–100°C) | 23, 6–24 мкм/м·К |
| Удельная электропроводность | 43% IACS |
| Температура солидуса | 580°C |
| Температура ликвидуса | 650°C |
| Скрытая теплота плавления | 400 Дж/г |
| Удельная теплоемкость | 900 Дж/кг·К |
| Вязкость разрушения (KIC, T6) | 20–29 МПа·м½ |
| Потенциал каломельного электрода | -740 мВ |
| Углеродный след | 8, 3 кг CO₂/кг |
| Воплощенная энергия | 150 МДж/кг |
Приложение E: Изменение механических свойств 6061 при различных температурах (Состояние T6)
| Температура (°C) | Предел прочности (МПа) | Предел текучести (МПа) | Относительное удлинение (%) |
|---|---|---|---|
| 20 | 275–310 | 240 | 12 |
| 100 | 220–300 | 220 | 15 |
| 200 | 180–260 | 180 | 20 |
| 300 | 150–230 | 150 | 25 |
Приложение F: Сводная рейтинговая таблица технологических характеристик 5754 и 6061
| Процесс / Характеристика | 5754 | 6061 | Описание |
|---|---|---|---|
| TIG сварка | Отлично | Хорошо | 5754 не требует термообработки после сварки |
| MIG сварка | Отлично | Хорошо | Сварные швы 5754 более стабильны |
| Глубокая вытяжка | Хорошо | Плохо | Удлинение 5754 в состоянии O составляет 19% |
| Холодная гибка | Хорошо | Хорошо | Сгибание 6061 в состоянии T6 требует осторожности |
| Обрабатываемость резанием | От средней до хорошей | Отлично | 6061 — лучший выбор для ЧПУ |
| Лазерная резка | Отлично | Хорошо | 5754 больше подходит для лазерной резки |
| Анодирование (защитное) | Отлично | Отлично | Оба показывают хорошие результаты |
| Анодирование (декоративное EQ) | Отлично | Отлично | Качество EQ для 5754 необходимо заказывать/подтверждать отдельно |
| Стойкость к атмосферной коррозии | Отлично | Хорошо | — |
| Стойкость к морской коррозии | Отлично | Средне | 5754 значительно превосходит 6061 |
| Пригодность для контакта с пищей | Да (DIN EN 602) | Необходимо подтверждение | — |
| Формовка экструзией | Плохо | Хорошо | 6061 — основной сплав для экструзии |
| Термоупрочняемость | Нет | Да (T6 и т.д.) | Фундаментальное отличие |