

5754と6061アルミニウムの比較
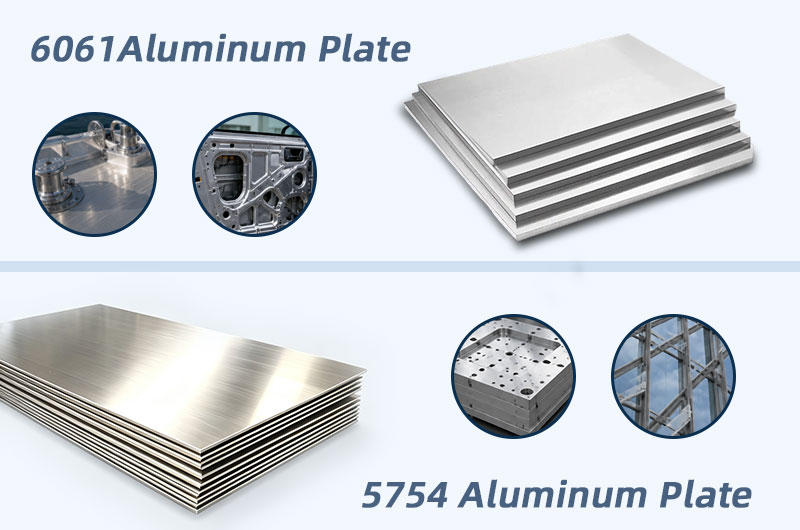
アルミニウム合金の材料選定において、5754と6061アルミニウムは最も頻繁に比較される2つの合金グレードです。 前者は耐食性と溶接安定性で知られる非熱処理型のAl-Mg系合金に属し、 後者は高強度と優れた機械加工性で有名な熱処理型のAl-Mg-Si系合金に属します。
両者に絶対的な優劣はなく、最大の違いは適用シナリオに対する焦点の違いにあります。
基本的な合金の紹介
5754アルミニウム合金
Al-Mg · 5000非熱処理型の5000系(アルミニウム-マグネシウム)に属します。 優れた成形性、耐食性、溶接性に依存し、自動車のボディプレス、板金構造、海洋工学などで広く使用されています。
6061アルミニウム合金
Al-Mg-Si · 6000熱処理型の6000系(アルミニウム-マグネシウム-シリコン)に属します。 高強度(例:T6調質)と優れたCNC加工性により、精密機械、構造フレーム、産業用部品の汎用的な最適な選択肢です。
クイック比較表
以下は、2つの合金について最も関心の高いコア比較項目の概要であり、材料選択の方向性を素早く絞り込むのに役立ちます。
| 比較項目 | 5754 (AlMg3) | 6061 (AlMg1SiCu) |
|---|---|---|
| 合金シリーズ | Al-Mg系 (5000) | Al-Mg-Si系 (6000) |
| 強化方法 | 非熱処理型 (冷間加工) | 熱処理型 (溶体化処理 + 時効処理) |
| 一般的な引張強度 | 190–240 MPa (H111) | 290–310 MPa (T6) |
| 一般的な耐力 | 80–130 MPa | 240–270 MPa |
| 海洋耐食性 | 優れている (アルマイト処理不要) | 良好 (アルマイト処理を推奨) |
| 溶接後の強度維持 | 安定しており、明らかな低下はない | 約40%低下し、再熱処理が必要 |
| 熱処理の必要性 | 不要 | 必要 (溶体化処理 + 時効処理) |
| 機械加工性 | 普通 | 優れている |
| アルマイト処理の効果 | 良好 | 優れている |
| 深絞りの適性 | あり (O調質の伸び19%) | 制限あり (T6での成形性は劣る) |
| 食品接触認証 | DIN EN 602に準拠 | 適用可能 (仕様の確認が必要) |
化学成分の比較
化学成分は、アルミニウム合金の性能を決定する基礎となります。 これら2つの合金の元素比率の違いは、それぞれの強化メカニズムと性能特性を直接決定します。
| 元素 | 5754 | 6061 |
|---|---|---|
| Al | 残部 (94.2%–97.4%) | 残部 (95.85%–98.56%) |
| Mg | 2.6%–3.6% | 0.80%–1.20% |
| Si | ≤0.40% | 0.40%–0.80% |
| Fe | ≤0.40% | ≤0.70% |
| Cu | ≤0.10% | 0.15%–0.40% |
| Mn | ≤0.50% | ≤0.15% |
| Cr | ≤0.30% | 0.04%–0.35% |
| Zn | ≤0.20% | ≤0.25% |
| Ti | ≤0.15% | ≤0.15% |
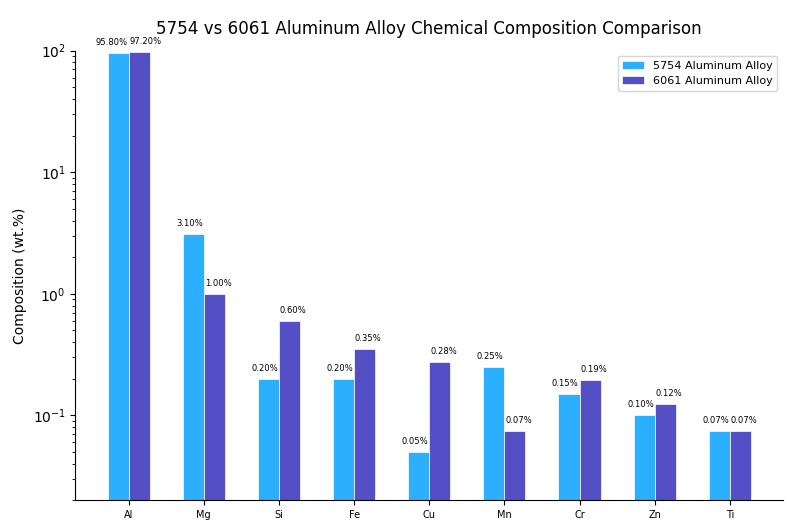
高マグネシウムで無銅の配合に依存する5754は、優れた防錆性と曲げ成形性を実現します。一方、6061はシリコンと微量の銅を添加しており、熱処理によって5754をはるかに超える硬度と強度を達成できますが、海水の耐食性ではわずかに劣ります。
機械的特性の比較
強度の比較
全体として、6061の強度は5754よりもはるかに高くなっています。特に一般的に使用される6061-T6調質では、 その圧縮および耐荷重能力は非常に高く、さまざまな耐荷重構造部品の最適な選択肢となっています。 5754は冷間加工によってある程度硬度を高めることができますが、主に中程度の強度が求められる耐荷重シナリオで使用されます。
伸びと成形性の比較
実際の加工において、5754の靭性と成形性は6061を完全に凌駕しています。深絞りや複雑な曲げなどの板金作業において、 5754は非常に成形しやすく、ひび割れしにくいです。対照的に、高強度の6061(T6調質)は比較的脆く、曲げたときに破損するリスクが高くなります。
疲労強度の比較
| 合金 | 疲労強度範囲 (MPa) | 説明 |
|---|---|---|
| 5754 | 66–140 MPa | 車両の高周波振動条件を満たす |
| 6061-T6 | 96–110 MPa | 一般的な構造部品の使用要件を満たす |
どちらの合金の疲労性能も、アルミニウム合金としては妥当な範囲内にあります。 5754の疲労強度の限界値(H12調質で140 MPa)は、特定の状態では6061を上回ります。
硬度の比較
| 合金 / 調質 | ブリネル硬さ (HB) |
|---|---|
| 5754-H111 | 52 |
| 5754-H22 | 63 |
| 5754-H24 | 70 |
| 5754-H28 | 87 |
| 6061-O | 33 |
| 6061-T4 | 63 |
| 6061-T6/T651 | 93–95 |
6061(T6)の硬度は5754のほとんどの調質よりも大幅に高いため、高い耐摩耗性が求められる用途で有利です。
主な機械的特性のまとめ
| 性能指標 | 5754 (H111) | 5754 (O調質) | 6061 (T6) | 6061 (O調質) |
|---|---|---|---|---|
| 引張強度 (MPa) | 190–240 | 190–210 | 290–310 | 125–130 |
| 耐力 (MPa) | 80 | 80–90 | 240–270 | 55–76 |
| 伸び (%) | 14–18 | 19 | 8–12 | 20–25 |
| 硬度 (HB) | 52 | 44 | 93–95 | 33 |
| 疲労強度 (MPa) | ~96 | ~96 | 96–110 | ~61 |
| 弾性率 (GPa) | 68–70 | 68–70 | 69 | 69 |
物理的特性の比較
物理的特性は、放熱、熱管理、精密な組み立てなどの用途で非常に重要です。 この点に関して、2つの合金には明らかな違いがあります。
熱的特性の比較
6061は熱伝導率が著しく高く、ラジエーターや熱交換器などの熱管理部品の最適な選択肢です。 しかし、高温の作業条件下では5754の方が熱安定性に優れており、6061は高温により強度が大幅に低下する傾向があります。
物理的特性のまとめ
| 物理的特性 | 5754 | 6061 |
|---|---|---|
| 密度 (g/cm³) | 2.66–2.67 | 2.70 |
| 弾性率 (GPa) | 68–70.5 | 68.9–69 |
| 熱伝導率 (W/m·K) | 130–147 | 152–170 |
| 熱拡散率 (mm²/s) | 54 | 68 |
| 最高使用温度 (°C) | 190 | 170 |
| 導電率 (% IACS) | 30–34 | 43 |
| 固相線温度 (°C) | 600 | 580 |
耐食性の比較
5754の耐食性の利点
5754は標準的な「マリングレード」の防錆アルミニウム材料です。 海水や重度の塩水噴霧などの腐食性の高い環境にさらされても、錆に対して非常に強く、高温でも安定して安全に保たれます。
6061の耐食性
6061の防錆能力は、日常的な通常の環境に適しています。海洋環境や湿度の高い塩水噴霧環境では、 その防食性能は5754ほどではなく、通常は追加のアルマイト処理または保護コーティングが必要です。
耐食性のまとめ
| 環境タイプ | 5754 | 6061 |
|---|---|---|
| 通常の大気 | 優れている | 良好 |
| 海洋大気 | 優れている | 良好 (アルマイト処理を推奨) |
| 海水浸漬 | 優れている | 普通 |
| 産業汚染大気 | 優れている | 良好 |
| SCC (応力腐食割れ) のリスク | 極めて低い (65°C以上でも安全) | 低い |
| 耐孔食性 | 高い | 中程度 |
溶接性能の比較
5754の溶接の利点
5754の強度は溶接後もほとんど低下せず、複雑な溶接後処理を必要としません。 溶接シームは緻密で漏れがありません。5356または5554の溶加ワイヤと組み合わせることで、 優れた全体的な防食特性を維持し、自動溶接に非常に適応します。
6061の溶接時の注意点
6061の溶接後、熱影響部(HAZ)の強度は約40%大幅に低下します(T4状態の約165 MPaまで低下)。 T6の高強度を回復させる必要がある場合は、再熱処理(溶体化処理+人工時効処理)を行う必要があります。 一般的に使用される溶加ワイヤは4043または5356です。
溶接性能比較表
| 比較項目 | 5754 | 6061 |
|---|---|---|
| TIG溶接 (GTAW) | 優れている | 良好 |
| MIG溶接 (GMAW) | 優れている | 良好 |
| 抵抗溶接 | 良好 | 良好 |
| 溶接後の強度維持 | 安定しており、基本的に損失なし | 約40%低下 (HAZにおいて) |
| 溶接後の熱処理が必要か? | 不要 | 必要 (T6強度を回復するため) |
| 推奨溶加ワイヤ | 5356 / 5554 | 4043 / 5356 |
| 自動溶接の適応性 | 高い | 中程度 |
熱処理プロセスの比較
5754:熱処理なし、シンプルなプロセス、低コスト
5754は非熱処理型合金であり、焼入れによって硬化させることはできません。その強度は完全に冷間加工によって調整されます。 複雑な後熱処理を必要としないため、生産コストが低く、リードタイムがより安定しています。 一般的な調質には、O(軟質)、H111(最も一般的)、およびH22/H24(半硬質)があります。
6061:熱処理強化、大幅な性能向上
6061は典型的な熱処理型合金です。完全なT6状態(溶体化処理+人工時効処理)を経た後、 その耐力はO調質の約76 MPaから約270 MPaへと飛躍的に上昇します(約4倍の増加)。 内部応力を緩和するT651調質は、精密CNC加工や変形に強い部品に最適な選択肢です。
熱処理の比較表
| 比較項目 | 5754 | 6061 |
|---|---|---|
| 熱処理可能か? | 不可 | 可能 |
| 溶体化処理 | 該当なし | 530–540°C、水焼入れ |
| 人工時効処理 | 該当なし | 160–177°C × 8–18時間 |
| 焼鈍温度 | 360–380°C × 1–2時間 | 415°C × 2–3時間 |
| 強化方法 | 冷間加工 (ひずみ硬化) | 溶体化処理 + 時効処理 (析出硬化) |
| 処理コスト | 低い | 中〜高 |
| 一般的な調質 | O, H111, H22, H24, H26, H28 | O, T4, T6, T651 |
加工性能の比較
機械加工性(切削)
6061は精密加工において大きな優位性があります。高い切削仕上げと寸法安定性を備えており、 CNCフライス加工、旋削、高精度部品の最適な選択肢です。対照的に、5754の機械加工性は 比較的平均的であり、精密な切削よりも成形に適しています。
冷間成形と深絞り
5754は、高い伸びとひび割れに対する強い耐性(最小曲げ半径は0.5tに達する可能性があります)を備え、 驚異的な板金プレスおよび曲げ性能を誇ります。複雑な曲面や深絞り部品のために生まれました。 逆に、6061(T6調質)は硬度が高く、ひび割れしやすいため、大きな角度の曲げには適していません。
押出性能
6061は工業用押出プロファイルの主力素材です。さまざまな複雑な断面を持つプロファイルやフレームに簡単に押し出すことができます。 5754は、複雑な断面の押出と表面品質の両方で6061に及びません。
表面処理性能
| 処理方法 | 5754 | 6061 |
|---|---|---|
| アルマイト処理 (保護用) | 優れている | 優れている |
| アルマイト処理 (装飾用 EQグレード) | 優れている | 優れている |
| 塗装 / コーティング | 普通 | 良好 |
| 研磨 | 良好 | 良好 |
| レーザー切断の適応性 | 優れている | 良好 |
温度と耐熱性の比較
高温性能
5754は耐熱性の上限が高く(最大190°C)、中温条件下での安定性に優れています。 一方、6061の最高使用温度は170°Cであり、100°Cを超えると強度が大幅に低下します (200°Cで耐力は約33%低下します)。
低温性能
5754は低温でも安定した総合的な性能を維持し、冷蔵および船舶機器で広く使用されています。 6061の場合、極低温(例:-40°C)では衝撃靭性が約30%低下するため、脆性破壊のリスクに対する注意が必要です。
用途シナリオと選定ガイド
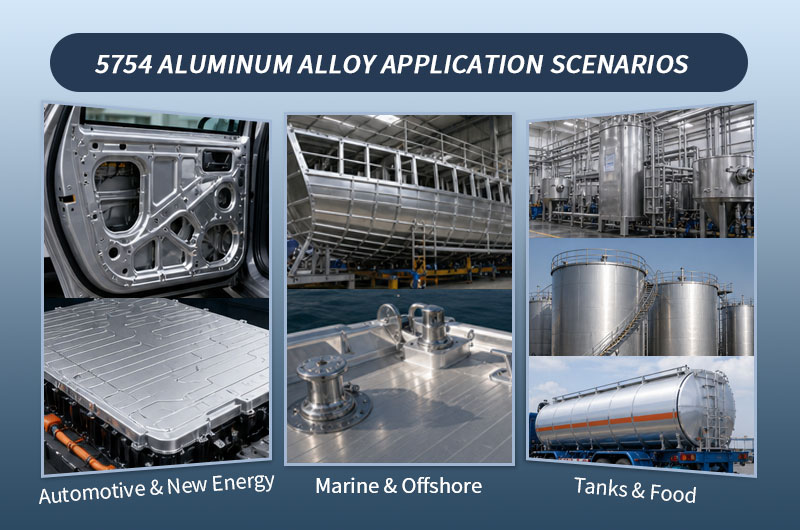
5754アルミニウム合金の用途
- 自動車および新エネルギー: インナードアパネル、バッテリーパックの上部カバー、車体フレーム、 工業用の滑り止めチェッカープレート。
- 船舶および海洋: 二次船体構造、甲板の建具、および海水に接触する部品 (コーティングなしでも防錆)。
- タンクおよび食品: 液体タンクトラック、化学物質貯蔵タンク、食品加工設備 (優れた溶接の密閉性、食品グレードの認証に準拠)。
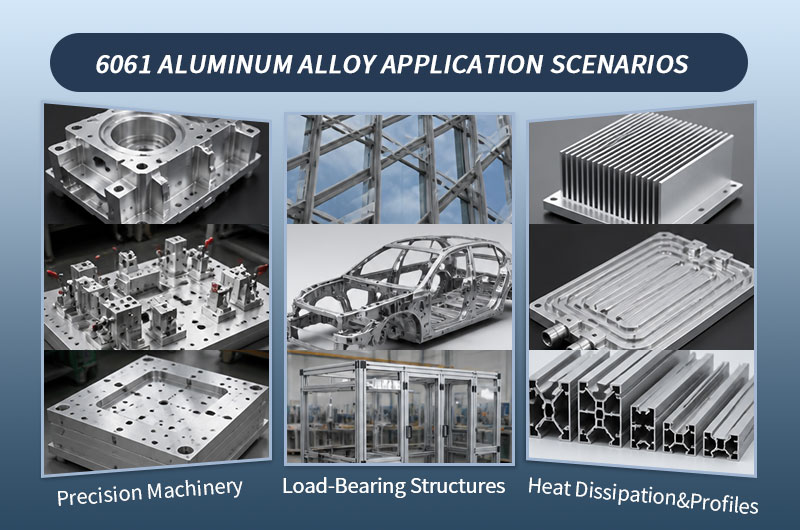
6061アルミニウム合金の用途
- 精密機械: CNC加工部品、治具と固定具、金型ベースプレート (寸法が安定しており、変形しない)。
- 耐荷重構造: 産業機器フレーム、自動車のシャーシフレーム、 建築用カーテンウォールのサポート(高い耐力)。
- 放熱およびプロファイル: ラジエーターベース、水冷プレート、および複雑な断面を持つさまざまな 工業用押出プロファイル(効率的な熱伝導率)。
選定のまとめ
- プロジェクトで以下の点が重視される場合は、5754アルミニウム合金を選択してください:
- 板金プレス(大きな角度の曲げや深絞りが必要)、または強力な耐食性 (海水や塩水噴霧との接触)、または広範囲の溶接(溶接後の強度低下がないことが求められる場合)。
- プロジェクトで以下の点が重視される場合は、6061アルミニウム合金を選択してください:
- 高強度の耐荷重性(重い圧力に耐える/曲がりを防ぐ必要がある場合)、または精密なCNC切削 (微細な仕上げが必要)、または効率的な放熱/押出(ラジエーターや複雑なプロファイルの製作)。
国際規格の相互参照表
| 地域 / 規格体系 | 5754 同等グレード / 仕様 | 6061 同等グレード / 仕様 |
|---|---|---|
| 中国 (GB) | GB/T 3880 / GB/T 3190 | GB/T 3880 / GB/T 3190 |
| 米国 (ASTM) | ASTM B209 | ASTM B209 / B211 / B221 |
| 米国 (UNS) | UNS A95754 | UNS A96061 |
| 欧州 (EN) | EN AW-5754 (AlMg3) | EN AW-6061 (AlMg1SiCu) |
| ドイツ (DIN) | 3.3535 | 3.3214 |
| 日本 (JIS) | - | JIS A6061 |
| 国際 (ISO) | ISO AlMg3 | ISO AlMg1SiCu |
供給形態と仕様
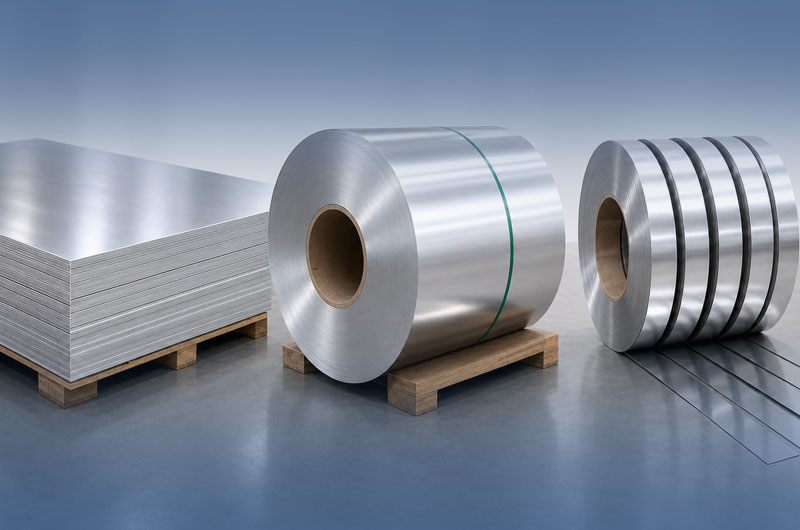
Worthwillは、5754および6061の高品質なコアプレート、シート、コイル製品の提供に注力しており、 図面に基づいた定尺カット、平坦化、カスタム切断をサポートしています。
コア製品の形態
- シートおよびプレート: 板金曲げ、自動車ボディのプレス部品、 CNC精密加工プレートに広く使用されています。
- コイル: 大量の連続プレスおよび自動生産に適しており、必要に応じてスリット可能です。
- ストリップ: 狭幅のプレス、クラッド、連続成形プロセスに適しています。
- 円板 / ディスク: 深絞り容器、タンクカバー、スピニング成形部品専用に使用されます。
グレードと一般的な供給調質
- 5754の一般的な調質: O(軟質)、H111(最も一般的)、H22、H24、H32、H112など (良好な成形性と溶接性を重視)。
- 6061の一般的な調質: O(焼鈍)、T4、T6(高強度)、T651 (引張による応力除去済み、変形のない機械加工の第一選択)。
仕様範囲の参考
- 厚さ範囲: 0.2 mm – 200 mm (極薄のアルミニウムストリップから極厚の機械加工用アルミニウムプレートまでカバー)。
- 幅範囲: 100 mm – 2650 mm (カスタムの超広幅プレート/コイルをサポート)。
- カスタムサービス: 定尺カット平坦化、ストリップのスリット、円板の打ち抜き、 および表面保護フィルムの貼り付けをサポートします。
Worthwillについて
Henan Worthwill Industry Co., Ltd.は、アルミニウム合金材料の研究開発、生産、グローバルトレードを専門としています。 5754や6061を含む、さまざまなアルミニウム合金のプレート、コイル、およびカスタム加工部品を提供しています。
私たちはGB/T、ASTM、ENなどの国際規格を厳格に実施し、材料試験成績書(MTR)、 第三者検査、カスタム仕様の供給をサポートしています。具体的な製品パラメーター、見積もり、または材料選定の アドバイスについては、Worthwillの専門チームにお気軽にお問い合わせください。
付録:5754および6061アルミニウム合金の性能データ参照表
この付録には、記事の本文で引用されていない補足的な性能データをまとめており、 エンジニアや調達担当者の参考にしていただけます。
付録A:5754の調質別の完全な機械的特性
| 調質 | 引張強度 (MPa) | 耐力 (MPa) | 伸び (%) | 硬度 (HB) | 疲労強度 (MPa) | 剪断強度 (MPa) |
|---|---|---|---|---|---|---|
| O | 190–210 | 80–90 | 19 | 44–52 | 96 | 130 |
| H111 | 190–240 | 80 | 14–18 | 52 | 96 | 130 |
| H12 | 240 | 190 | 5.5 | 66 | 140 | 140 |
| H14 | 260 | 210 | 4.0 | 72 | 100 | 150 |
| H16 | 280 | 250 | 2.4 | 80 | 100 | 160 |
| H18 | 320 | 280 | 2.0 | 88 | 100 | 180 |
| H22 | 220–270 | 130 | 7–10 | 63 | 110 | 140 |
| H24 | 240–280 | 160 | 6–8 | 70 | 100 | 150 |
| H26 | 265–305 | 190 | 4–5 | 78 | 120 | 170 |
| H28 | 300–330 | 260 | 3–4 | 87 | 110 | 190 |
| H32 | 240 | 150 | 8.4 | 63 | 120 | 140 |
| H34 | 260 | 190 | 7.8 | 70 | 110 | 150 |
| H36 | 290 | 220 | 4.7 | 78 | 110 | 170 |
| H38 | 320 | 270 | 3.9 | 87 | 120 | 190 |
付録B:6061の調質別の完全な機械的特性
| 調質 | 引張強度 (MPa) | 耐力 (MPa) | 伸び (%) | 硬度 (HB) | 疲労強度 (MPa) | 剪断強度 (MPa) |
|---|---|---|---|---|---|---|
| O | 125–130 | 55–76 | 20–25 | 33 | 61 | 84 |
| T1 | 210 | 110 | 16 | — | 86 | 130 |
| T4 | 210–241 | 110–145 | 16–22 | 63 | 96 | 170 |
| T42 | 230 | 110 | 18 | 57 | 58 | 140 |
| T451 | 240 | 130 | 20 | 63 | 95 | 170 |
| T51 | 270 | 230 | 7.8 | — | 110 | 160 |
| T6 | 290–310 | 240–276 | 8–12 | 93–95 | 96–110 | 207–210 |
| T62 | 320 | 270 | 8.7 | 88 | 100 | 190 |
| T651 | 290–320 | 240–270 | 10–12 | 93–95 | 95 | 207–210 |
| T6510 | 300 | 270 | 9.1 | — | 100 | 180 |
| T6511 | 290 | 270 | 9.0 | — | 100 | 170 |
| T652 | 280 | 250 | 3.4 | — | 81 | 160 |
| T89 | 410 | 370 | — | — | — | — |
| T94 | 410 | 370 | — | — | — | — |
付録C:5754の完全な物理的特性データ
| 特性項目 | 値 |
|---|---|
| 密度 | 2.66–2.67 g/cm³ |
| 弾性率 | 68–70.5 GPa |
| 剛性率 (剪断弾性係数) | 26–26.5 GPa |
| ポアソン比 | 0.33 |
| 熱伝導率 | 130–147 W/m·K |
| 熱拡散率 | 54 mm²/s |
| 最高使用温度 (機械的) | 190°C |
| 熱膨張係数 (20–100°C) | 23.7–24 μm/m·K |
| 導電率 | 30–34% IACS |
| 固相線温度 | 600°C |
| 液相線温度 | 646–650°C |
| 融解潜熱 | 400 J/g |
| 比熱容量 | 900 J/kg·K |
| カーボンフットプリント | 8.7 kg CO₂/kg |
| エンボディド・エネルギー | 150 MJ/kg |
付録D:6061の完全な物理的特性データ
| 特性項目 | 値 |
|---|---|
| 密度 | 2.70 g/cm³ |
| 弾性率 | 68.9–69 GPa |
| 剛性率 (剪断弾性係数) | 26 GPa |
| ポアソン比 | 0.33 |
| 熱伝導率 | 152–170 W/m·K |
| 熱拡散率 | 68 mm²/s |
| 最高使用温度 (機械的) | 170°C |
| 熱膨張係数 (20–100°C) | 23.6–24 μm/m·K |
| 導電率 | 43% IACS |
| 固相線温度 | 580°C |
| 液相線温度 | 650°C |
| 融解潜熱 | 400 J/g |
| 比熱容量 | 900 J/kg·K |
| 破壊靭性 (KIC, T6) | 20–29 MPa·m½ |
| カロメル電位 | -740 mV |
| カーボンフットプリント | 8.3 kg CO₂/kg |
| エンボディド・エネルギー | 150 MJ/kg |
付録E:異なる温度での6061の機械的特性の変化 (T6調質)
| 温度 (°C) | 引張強度 (MPa) | 耐力 (MPa) | 伸び (%) |
|---|---|---|---|
| 20 | 275–310 | 240 | 12 |
| 100 | 220–300 | 220 | 15 |
| 200 | 180–260 | 180 | 20 |
| 300 | 150–230 | 150 | 25 |
付録F:5754 vs. 6061 プロセス性能の総合評価比較
| プロセス / 性能 | 5754 | 6061 | 説明 |
|---|---|---|---|
| TIG溶接 | 優れている | 良好 | 5754は溶接後の熱処理が不要 |
| MIG溶接 | 優れている | 良好 | 5754の溶接シームはより安定している |
| 深絞り | 良好 | 劣る | 5754のO調質での伸びは19% |
| 冷間曲げ | 良好 | 良好 | T6調質の6061の曲げには注意が必要 |
| 機械加工性 | 普通〜良好 | 優れている | 6061はCNC加工の最適な選択肢 |
| レーザー切断 | 優れている | 良好 | 5754はレーザー切断により適している |
| アルマイト処理 (保護用) | 優れている | 優れている | どちらも優れた性能を発揮 |
| アルマイト処理 (装飾用 EQ) | 優れている | 優れている | 5754のEQグレードは別途注文/確認が必要 |
| 大気耐食性 | 優れている | 良好 | — |
| 海洋耐食性 | 優れている | 普通 | 5754は6061よりも大幅に優れている |
| 食品接触の適性 | あり (DIN EN 602) | 確認が必要 | — |
| 押出成形 | 劣る | 良好 | 6061は主流の押出合金 |
| 熱処理可能性 | 不可 | 可能 (T6など) | 根本的な違い |